

Medidas inmediatas ante desviaciones de calidad: implementación eficaz
20. enero 2026
Gestionar correctamente el retrabajo/reprocesado: salvar la calidad y evitar costes posteriores
3. febrero 2026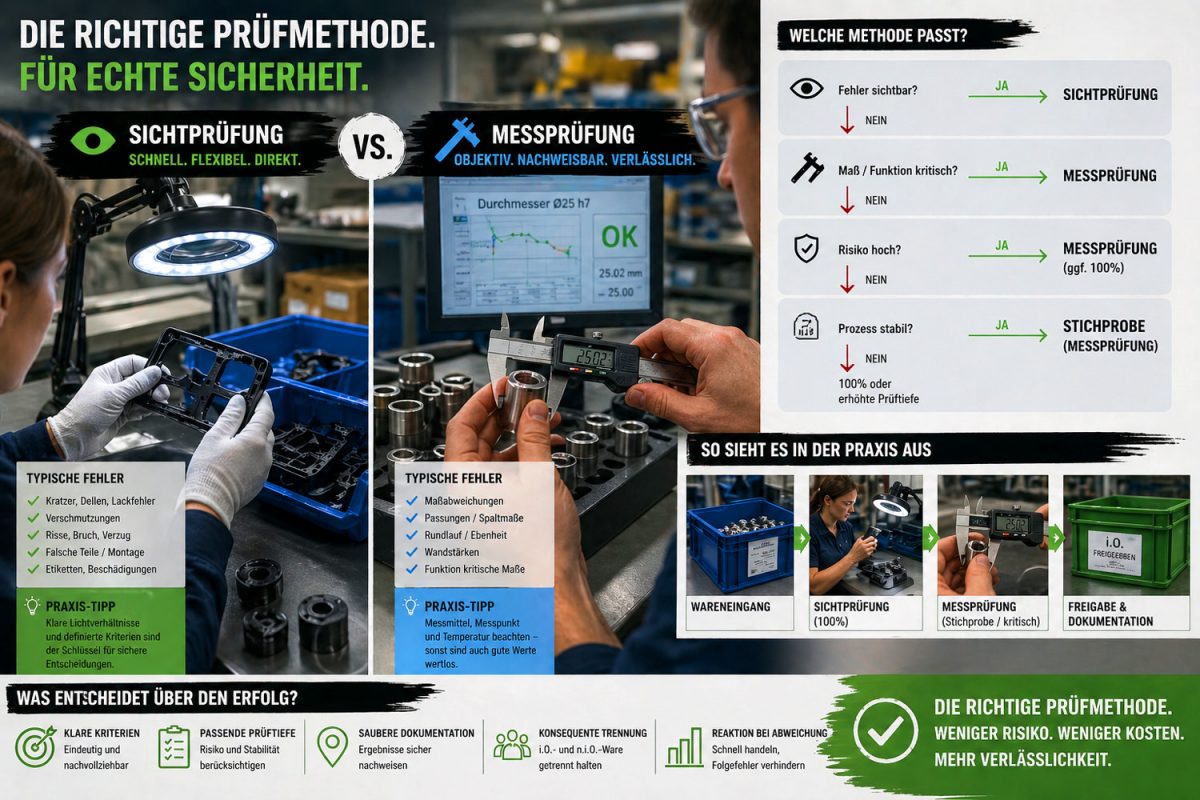
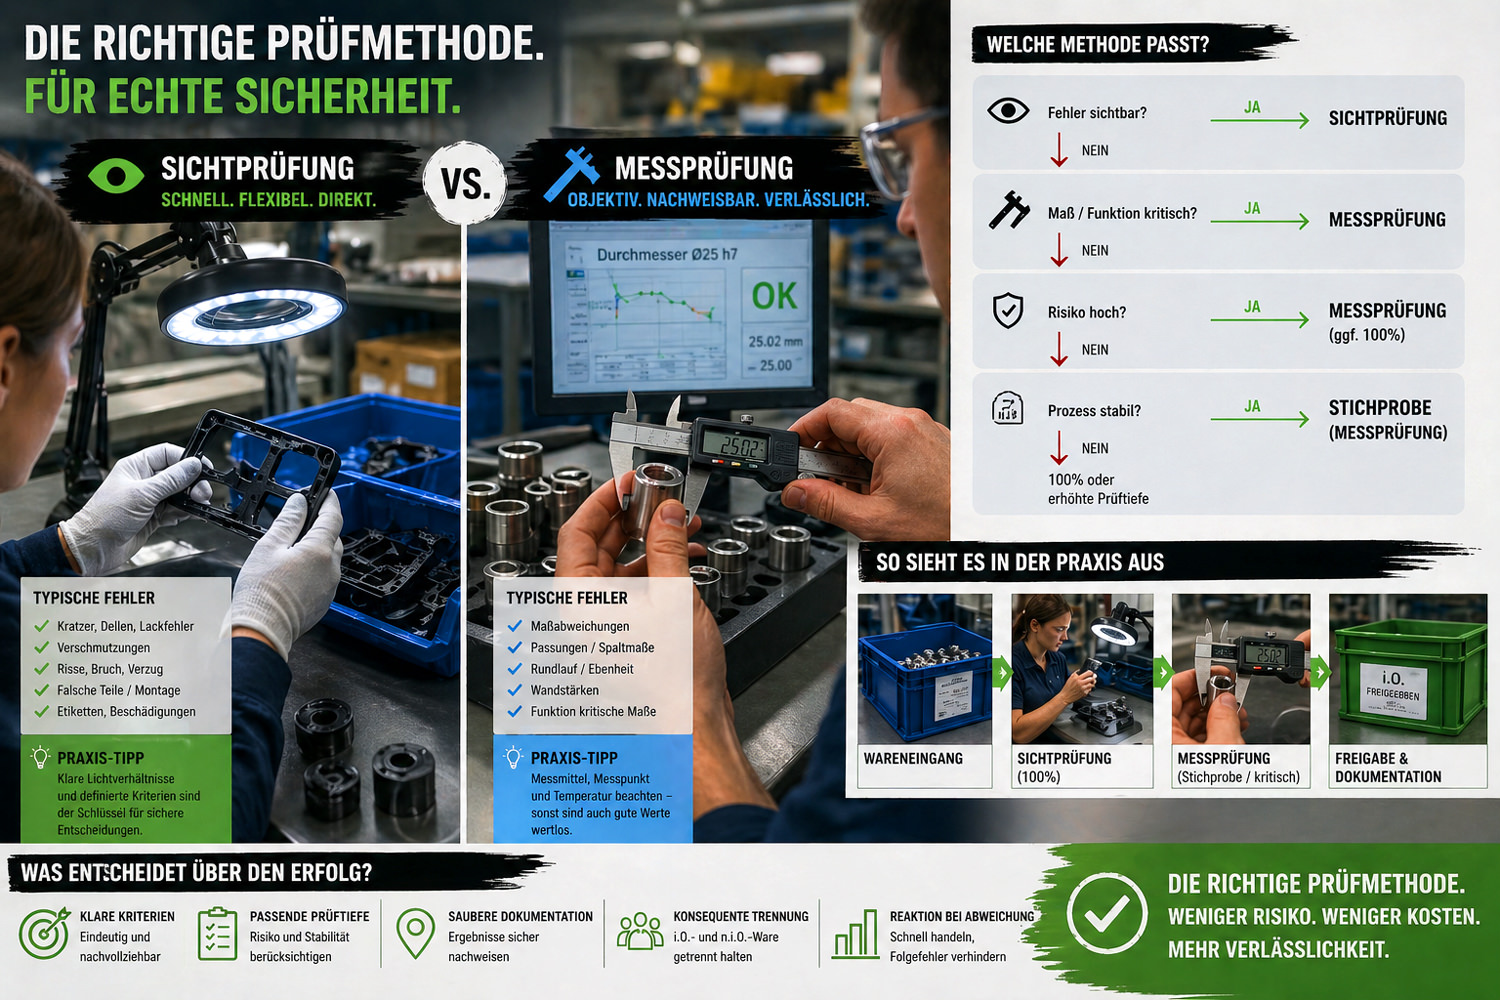
Las imágenes de este sitio web han sido creadas con inteligencia artificial (IA).
En la práctica, la calidad rara vez falla porque “no se inspecciona en absoluto”. Falla porque se inspecciona incorrectamente: de forma demasiado superficial, demasiado tarde, demasiado cara o sin criterios claros. Las consecuencias son discusiones, retrabajos, rechazos, retrasos en las entregas y, en última instancia, desconfianza.
Por lo tanto, la pregunta clave no es “¿inspeccionamos?”, sino: ¿Qué método de inspección es el adecuado para este componente y este tipo de defecto? ¿Y cómo se establecen la profundidad de inspección, el muestreo y los criterios para que el resultado sea realmente fiable?
Dos métodos, dos puntos fuertes
La inspección visual es eficaz cuando los defectos son visibles. Es rápida, flexible y puede ser económica como inspección al 100% si el manejo es adecuado.
Patrones de defectos típicos:
-
Defectos superficiales (arañazos, abolladuras, defectos de pintura, corrosión)
-
Integridad (faltan piezas, montaje incorrecto, etiqueta errónea)
-
Daños por transporte/manipulación
-
Desviaciones geométricas obvias (deformación, rotura, grieta)
La inspección por medición es eficaz cuando se trata de dimensiones, tolerancias, función y capacidad del proceso. Proporciona valores objetivos en lugar de impresiones.
Patrones de defectos típicos:
-
Precisión dimensional (longitud, diámetro, planitud, concentricidad, holgura)
-
Ajustes y dimensiones funcionales
-
Características críticas con tolerancia estricta
-
Prueba de proceso (capacidad, tendencia, deriva)
En resumen: la inspección visual detecta defectos visibles. La medición demuestra la dimensión y la función.
Cuándo la inspección visual es suficiente y cuándo la medición es obligatoria
Un esquema de decisión pragmático:
La inspección visual suele ser suficiente cuando:
-
el defecto es claramente visible y tiene características claras de OK/NO OK
-
el riesgo es limitado (no es una característica crítica para la seguridad o la función)
-
necesita clasificar rápidamente para asegurar el stock o garantizar la capacidad de entrega
-
la medición sería demasiado lenta y no aportaría conocimientos adicionales
La inspección por medición es obligatoria cuando:
-
una característica es crítica para la función (ajuste, estanqueidad, seguridad, ruido, vida útil)
-
las tolerancias son estrictas o el defecto surge de forma “no visible”
-
el cliente exige valores objetivos (obligación de documentación, primera muestra/serie, reclamación)
-
sospecha que el proceso se desvía y necesita cuantificar la tendencia/desviación
En muchos casos, la mejor solución no es una u otra, sino una combinación: cribado visual, seguido de una medición específica de características críticas o en casos límite.
¿Qué método se adapta a qué componentes?
Algunos ejemplos prácticos claros:
-
Piezas de plástico visibles (embellecedores, cubiertas): la inspección visual es muy eficaz, ya que la estética es el requisito. Medición solo donde los clips, las pestañas de encaje o las superficies de ajuste son críticos.
-
Piezas torneadas/fresadas: la inspección por medición es fundamental (tolerancias, concentricidad, ajustes). La inspección visual es complementaria para rebabas, daños, corrosión.
-
Juntas/mangueras: visual para grietas, aplastamientos, longitud incorrecta; basada en medición/función para flujo, estanqueidad, dureza Shore, espesor de pared (según la pieza).
-
Conjuntos: visual para integridad, montaje correcto, etiquetas; medición para dimensiones funcionales e interfaces críticas.
La pregunta correcta siempre es: ¿Qué defectos impiden la función, la seguridad o la aceptación del cliente? El método se rige por esto.
Establecer la profundidad de inspección: ¿100% o muestreo?
Aquí es donde se toman las decisiones erróneas más costosas.
La inspección al 100% es útil cuando:
-
el riesgo es alto y no puede aceptar piezas defectuosas que pasan
-
el defecto ocurre con frecuencia o el patrón de defectos aún no se controla de forma estable
-
la inspección es rápida, segura y repetible (por ejemplo, criterios visuales claros)
La inspección por muestreo es útil cuando:
-
el proceso es fundamentalmente estable y se trata de supervisión
-
la medición requiere mucho tiempo (por ejemplo, medición compleja, sala de medición, CMM)
-
quiere detectar tendencias, no tener que “medir para liberar” cada pieza individualmente
Importante: Un muestreo solo es útil si realmente sirve para controlar algo. Si genera “cifras tranquilizadoras” con un muestreo demasiado pequeño o mal realizado, esto le explotará en la cara más adelante.
En la práctica, a menudo se demuestra eficaz:
-
A corto plazo en caso de desviación: Contención mediante inspección visual al 100% o visual + medición crítica
-
Después de la estabilización: Cambio a un muestreo definido con reglas de escalada claras (por ejemplo, volver al 100% si la tasa de aciertos/tendencia lo requiere)
Definir criterios de inspección que realmente funcionen
“Por intuición” no es un criterio. Si dos inspectores llegan a resultados diferentes, el sistema está roto.
Los buenos criterios de inspección son:
-
concretos y medibles, no “ligeros”, “fuertes”, “bonitos”
-
ilustrados (OK, NO OK, muestras límite)
-
claros en el entorno en el que se inspecciona (luz, distancia, tiempo por pieza)
-
versionados (fecha/versión, quién lo aprobó)
Para la inspección visual, esto significa, por ejemplo: fuente de luz definida, distancia de observación definida, área clara en el componente, límite de aceptación claro (por ejemplo, longitud del arañazo, número por área, ubicación).
Para la inspección por medición, esto significa: equipo de medición, punto de medición, fuerza/dispositivo de medición, temperatura/manipulación, frecuencia de medición, tolerancia, reacción en caso de desviación.
Errores típicos que hacen que su inspección sea “inútil”
Los mayores impulsores de costes no son los equipos de medición o el personal, sino una mala sistemática:
-
Los criterios visuales son vagos, cada uno inspecciona de forma diferente
-
No hay muestras límite o están obsoletas
-
La luz/el entorno no están definidos, por lo que el resultado fluctúa
-
La medición se “realiza”, pero el sistema de medición no está asegurado (calibración, repetibilidad)
-
El muestreo se realiza de forma arbitraria (no representativo)
-
Los resultados no se documentan correctamente o no son trazables
-
No hay una lógica de reacción clara (¿Qué sucede si se detecta un defecto? ¿Quién decide?)
Si tiene estos puntos claros, las inspecciones se volverán rápidas, estables y argumentables.
Conclusión: Decida según el tipo de defecto, el riesgo y la controlabilidad
La inspección visual no es un “sustituto barato” y la inspección por medición no es automáticamente “mejor”. Ambas son herramientas. Lo decisivo es si su inspección realmente reduce el riesgo y si puede tomar decisiones consecuentes a partir de ella.
Si lo desea, podemos ayudarle a establecer su lógica de inspección de forma pragmática: método adecuado, profundidad de inspección sensata, criterios claros y una documentación que sea válida interna y externamente para el cliente.