

质量偏差的即时措施:规范启动
20. 1 月 2026
妥善管理返工:挽救质量并避免后续成本
3. 2 月 2026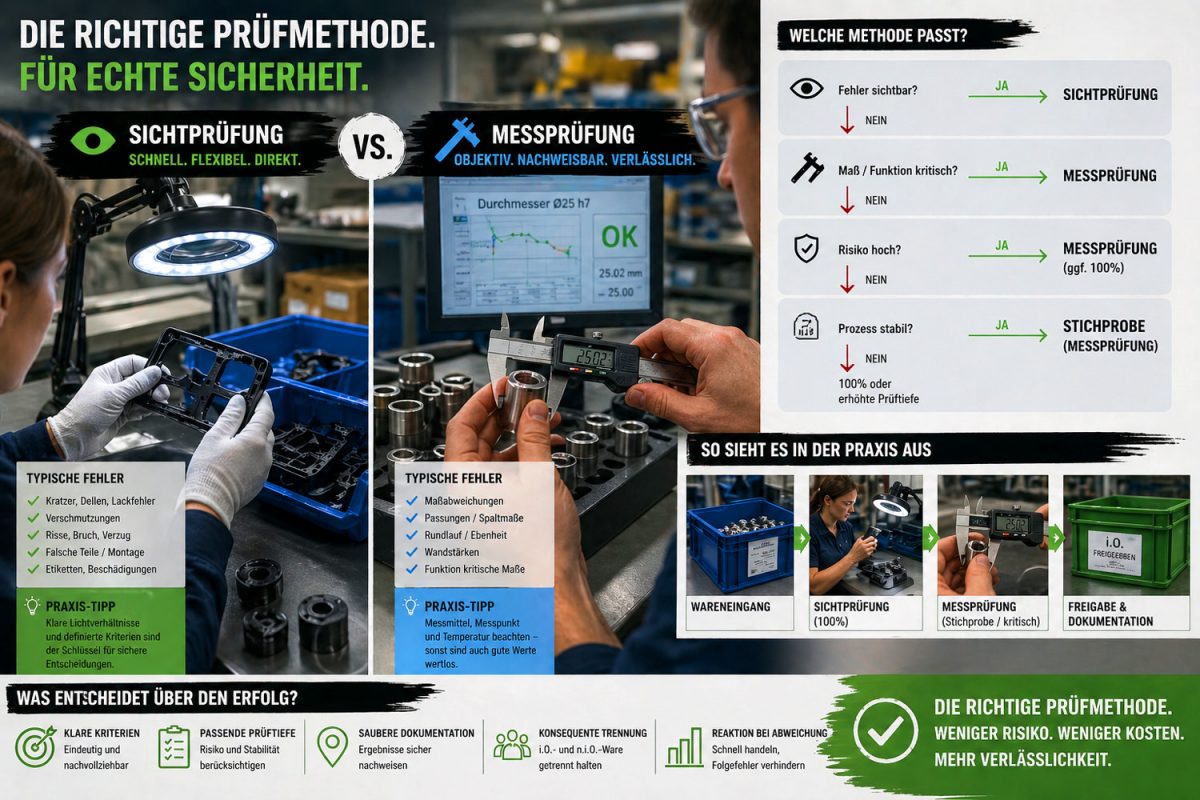
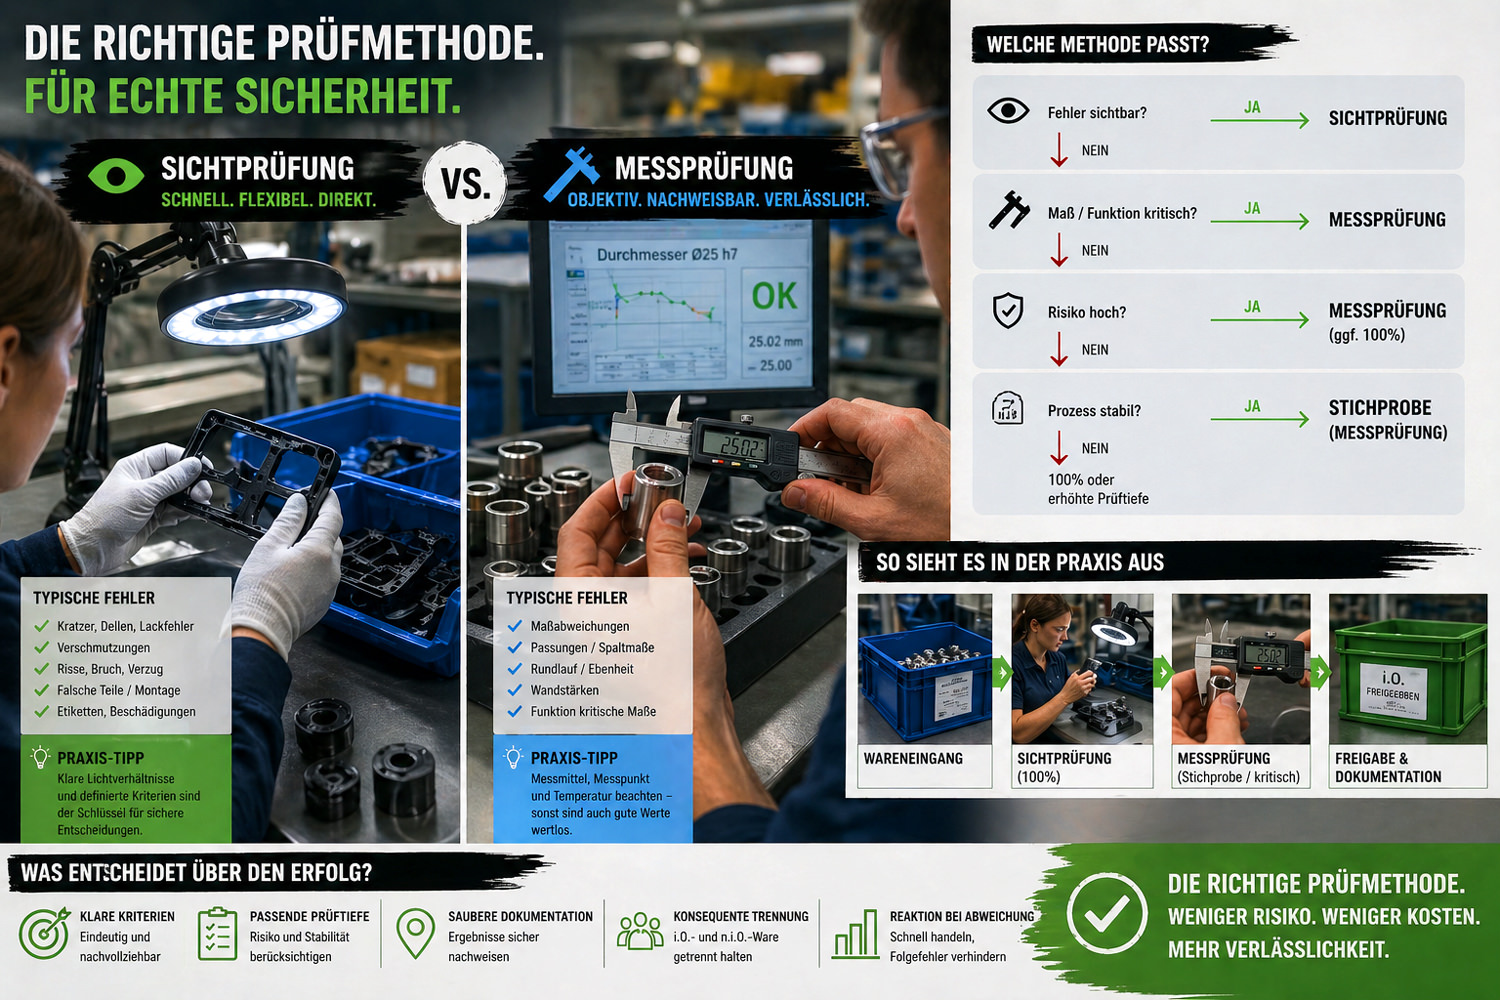
本网站上的图片由人工智能(AI)生成。
在实际操作中,质量问题很少是因为“完全没有检测”而产生的,而是因为检测方式错误:太流于表面、太晚、成本太高或缺乏明确的标准。其后果是引发争议、返工、废品、交货延迟,并最终导致信任危机。
因此,核心问题不在于“我们是否检测?”,而在于:针对该零部件和该缺陷类型,哪种检测方法才是正确的? 以及您如何设定检测深度、抽样和标准,以确保结果真正具有可靠性?
两种方法,各有千秋
视觉检测在缺陷肉眼可见时非常有效。它快速、灵活,且在操作得当的情况下,作为 100% 全检也具有经济性。
典型检测场景:
-
表面缺陷(划痕、凹痕、漆面缺陷、腐蚀)
-
完整性(零件缺失、错误组装、错误标签)
-
运输/搬运造成的损坏
-
明显的几何偏差(弯曲、断裂、裂纹)
测量检测在涉及尺寸、公差、功能和过程能力时表现强劲。它提供的是客观数值而非主观印象。
典型检测场景:
-
尺寸精度(长度、直径、平面度、径向跳动、间隙尺寸)
-
配合公差和功能尺寸
-
具有严公差的关键特性
-
过程证明(能力、趋势、漂移)
简而言之:目视检测发现视觉缺陷。测量检测验证尺寸与功能。
何时目视检测已足够,何时必须进行测量
务实的决策方案:
在以下情况下,视觉检测通常已足够:
-
缺陷清晰可见,且具有明确的合格/不合格特征
-
风险有限(非安全或功能关键特性)
-
您需要快速分拣以确保库存或恢复供货能力
-
测量速度太慢,且无法带来额外的认知增益
在以下情况下,测量检测是必须的:
-
特性对功能至关重要(配合、密封性、安全性、噪音、使用寿命)
-
公差较严或缺陷属于“不可见”产生
-
客户要求提供客观数值(有记录义务、首样/量产、投诉处理)
-
您怀疑过程发生漂移,需要量化趋势/偏差
在许多情况下,最佳解决方案并非二选一,而是结合使用:先进行视觉筛选,然后针对关键特性或临界情况进行定向测量。
哪种方法适合哪些零部件?
一些明确的实际案例:
-
塑料外观件(面板、盖板):视觉检测非常有效,因为外观即是要求。仅在卡扣、定位销或配合面关键处进行测量。
-
车削/铣削件:测量检测是核心(公差、径向跳动、配合)。视觉检测作为补充,用于检查毛刺、损坏、腐蚀。
-
密封件/软管:视觉检测用于检查裂纹、挤压、长度错误;基于测量/功能检测流量、密封性、邵氏硬度、壁厚(视零件而定)。
-
组件:视觉检测用于检查完整性、正确组装、标签;测量检测用于功能尺寸和关键接口。
正确的问题始终是:哪些缺陷会阻碍功能、安全性或客户认可? 检测方法应以此为导向。
确定检测深度:100% 全检还是抽样检测?
这是最容易产生昂贵错误决策的地方。
在以下情况下,100% 全检是有意义的:
-
风险很高,且您无法接受任何不良品流出
-
缺陷发生频率高,或缺陷模式尚未得到稳定控制
-
检测过程快速、安全且可重复(例如具有明确的视觉标准)
在以下情况下,抽样检测是有意义的:
-
过程基本稳定,检测目的是为了监控
-
测量非常耗时(例如复杂测量、需要测量室、三坐标测量机)
-
您希望识别趋势,而不是必须对每个零件单独进行“合格判定”
重要的是:只有当抽样检测确实能起到控制作用时,它才是有意义的。如果您通过过小或错误的抽样产生“安慰性数据”,日后必将自食其果。
实践中经常被证明有效的做法:
-
发生偏差时的短期措施:通过 100% 视觉检测或视觉检测 + 关键测量进行围堵
-
稳定后:切换到带有明确升级规则的定义抽样(例如在达到特定不良率/趋势时恢复到 100% 全检)
定义真正有效的检测标准
“凭感觉”不是标准。如果两名检测员得出不同的结果,说明系统已经失效。
良好的检测标准应当是:
-
具体且可衡量的,而非“轻微”、“强烈”、“美观”等模糊词汇
-
图示化(合格、不合格、限度样本)
-
在检测环境中是明确的(光照、距离、单件检测时间)
-
有版本控制的(日期/版本,批准人)
对于视觉检测,这意味着例如:定义光源、定义观察距离、明确零部件上的区域、明确的接受限度(如划痕长度、单位面积数量、位置)。
对于测量检测,这意味着:测量工具、测量点、测量力/定位、温度/操作、测量频率、公差、偏差时的反应。
导致检测“毫无价值”的典型错误
最大的成本驱动因素不是测量工具或人员,而是糟糕的系统性方法:
-
视觉标准模糊,每个人的检测方式都不同
-
没有限度样本,或者样本已过时
-
光照/环境未定义,导致结果波动
-
虽然“做了”测量,但测量系统未经验证(校准、重复性)
-
抽样具有随意性(不具代表性)
-
结果记录不规范或不可追溯
-
缺乏明确的反应逻辑(发现缺陷后怎么办?谁来决策?)
如果您能妥善处理这些要点,检测将突然变得快速、稳定且具有说服力。
总结:根据缺陷模式、风险和可控性做出决策
视觉检测不是“廉价的替代品”,测量检测也不自动等同于“更好”。两者都是工具。关键在于您的检测是否真正降低了风险,以及您是否能据此做出果断的决策。
如果您愿意,我们可以协助您以务实的方式建立检测逻辑:合适的方法、合理的检测深度、明确的标准以及一份在内部和客户面前都经得起推敲的记录文件。