

Inspección visual vs. inspección por medición: Cuándo es apropiado cada método
27. enero 2026
Reporting digital como factor decisivo en el aseguramiento de la calidad profesional
10. febrero 2026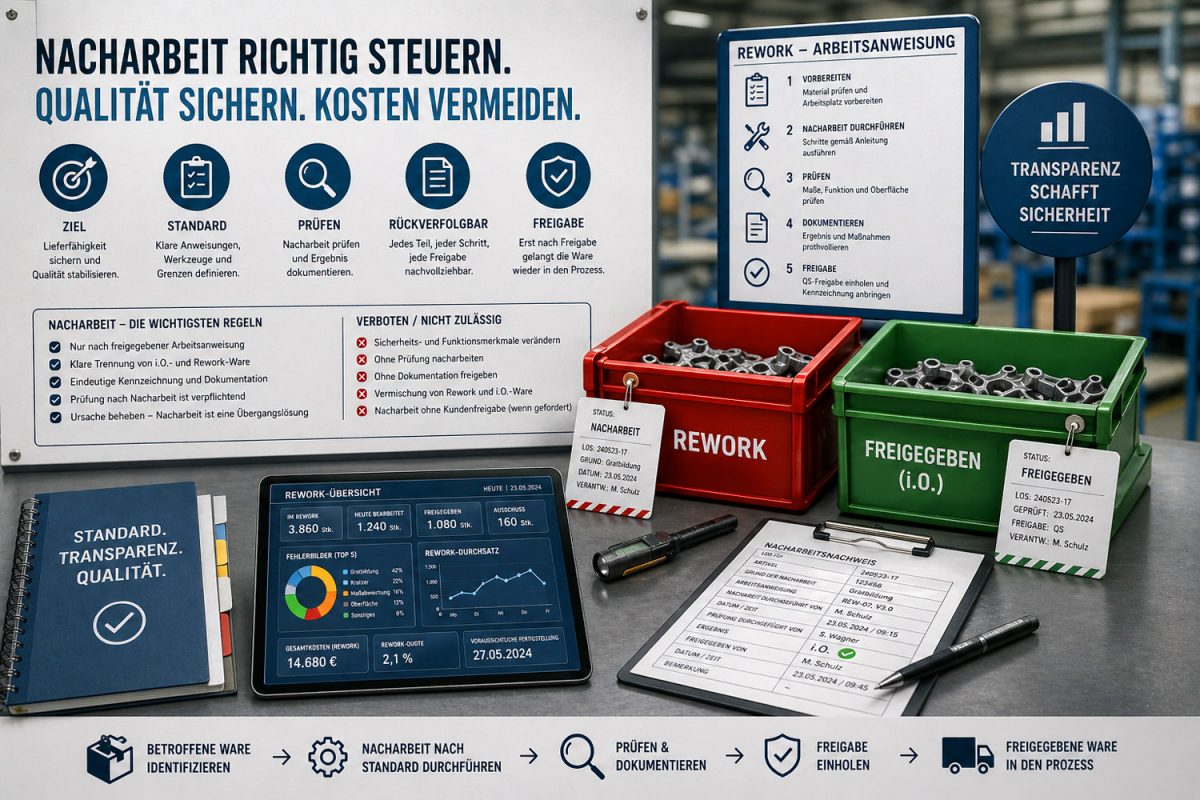
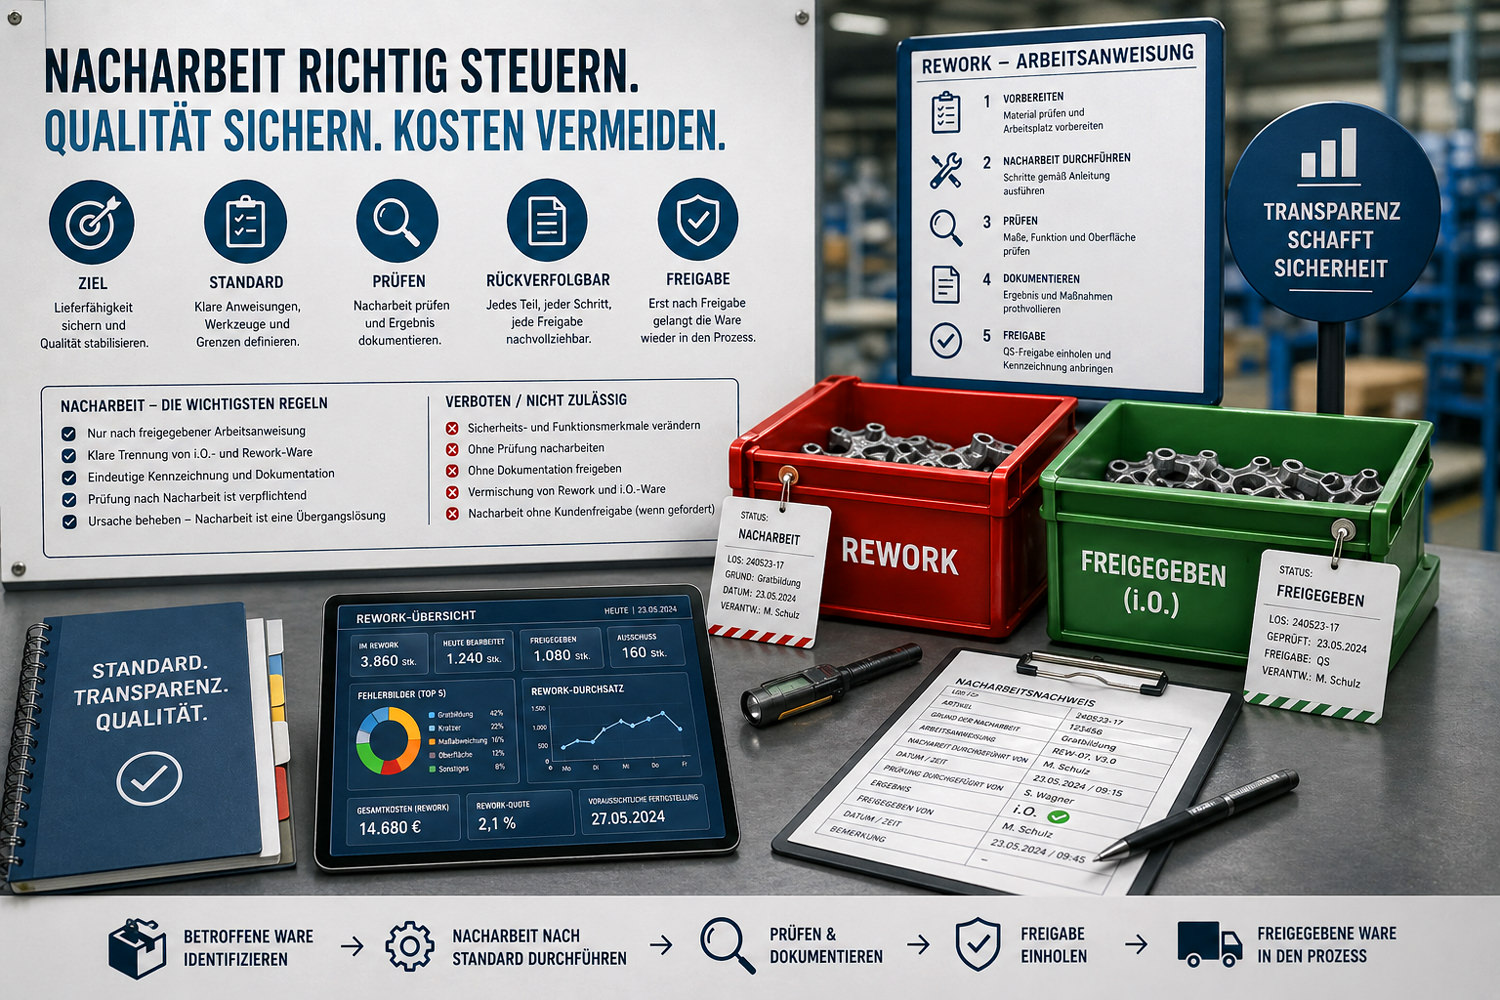
Las imágenes de este sitio web se han creado con inteligencia artificial (IA).
El retrabajo puede ser un auténtico salvavidas o el inicio de costes posteriores que le pasarán factura meses después. En muchas plantas, el reprocesado se hace bajo presión: “lo importante es sacarlo”, “tenemos que entregar”. Justo ahí surgen los riesgos: mezclas, aprobaciones poco claras, intervenciones no documentadas, reclamaciones posteriores y, en el peor de los casos, fallos funcionales en el cliente.
Si gestiona correctamente el retrabajo, logrará dos cosas a la vez: asegura la capacidad de suministro y estabiliza la calidad, sin comprarse nuevos problemas.
La diferencia entre un buen y un mal retrabajo
Un buen retrabajo está controlado. Un mal retrabajo es improvisado.
Controlado significa: usted sabe en todo momento
-
qué material está afectado,
-
qué se le ha hecho exactamente,
-
según qué estándar se ha trabajado,
-
quién lo ha hecho,
-
y cómo se ha realizado la aprobación.
Improvisado significa: el material está “trabajado de alguna manera”, pero después nadie puede reconstruir qué ocurrió exactamente. Entonces, cualquier discusión con el cliente, la planta, Calidad o el equipo de reclamaciones está prácticamente garantizada.
Estandarizar: el retrabajo necesita límites claros
El retrabajo no debe depender del instinto de cada empleado. Necesita una instrucción de trabajo definida que funcione en la práctica. No un documento de 20 páginas, sino un estándar claro que evite errores.
Componentes importantes:
-
Objetivo del retrabajo: ¿Qué se consigue? ¿Qué no debe modificarse?
-
Pasos y herramientas: ¿Qué herramientas, útiles, parámetros y secuencia?
-
Límites permitidos del retrabajo: ¿A partir de cuándo deja de estar permitido el retrabajo?
-
Verificación tras el retrabajo: ¿Cómo se confirma que la pieza vuelve a estar OK?
-
Características de seguridad y funcionales: ¿Qué es tabú o solo se permite con una aprobación especial?
Si no define estos puntos, el retrabajo se convierte en una lotería. Y en producción en serie, la lotería siempre sale cara.
Trazabilidad: sin ella, usted queda expuesto
La trazabilidad no es solo un “tema de calidad”. Es su salvaguarda. Si más adelante surgen preguntas, debe poder demostrar qué piezas se retrabajaron y según qué estándar.
Aquí hay tres aspectos decisivos:
1) Separación clara
El material de retrabajo no debe entrar en el mismo flujo que el producto OK. Separación física, identificación clara y recorridos definidos.
2) Identificación inequívoca
Cada lote, cada partida o, según el riesgo, cada pieza individual debe ser identificable: estado, fecha, motivo, medida y responsable.
3) Evidencia documentada del retrabajo
No “lo hemos hecho”, sino “lo hemos hecho según la instrucción X, versión Y, verificado según el criterio Z”.
Así mantendrá el orden internamente y al cliente tranquilo externamente.
Reducir el rechazo sin diluir la calidad
El error más frecuente: se “maquilla” el rechazo retrabajando demasiado. A corto plazo parece bien; a largo plazo aumentan las reclamaciones.
Un buen retrabajo reduce el rechazo porque:
-
solo interviene donde el retrabajo es técnicamente razonable y está aprobado,
-
verifica correctamente y no “da por buenos” los casos límite,
-
no sustituye las causas, sino que gana tiempo para estabilizar el proceso.
Un enfoque sólido es entender el retrabajo como una medida transitoria: usted asegura la capacidad de suministro mientras, en paralelo, se eliminan la causa y el problema de proceso. Si el retrabajo se convierte en un estado permanente, algo va mal de base.
Requisitos del cliente y aprobaciones: reglas del juego claras
Muchos clientes aceptan el retrabajo, pero solo bajo condiciones. Y esas condiciones deben estar claras antes de empezar. De lo contrario, hará un trabajo que al final no se aprobará.
Puntos típicos del cliente:
-
Alcance de la documentación (registros, números de serie, referencia a lote)
-
Profundidad de verificación tras el retrabajo (100 % vs muestreo)
-
Identificación del producto retrabajado
-
Proceso de aprobación (quién puede aprobar, cuándo se considera el producto OK)
Si lo aclara pronto, evitará la situación clásica: “todo listo” y entonces llega la pregunta que lo paraliza todo.
Mantener la capacidad de suministro: el retrabajo necesita ritmo y control
El retrabajo bajo presión solo funciona si se gestiona como un proceso, no como un “cajón de sastre”.
Lo decisivo es que usted sepa en todo momento:
-
cuánto material está en retrabajo,
-
con qué rapidez avanza,
-
cuánto de ello pasa a OK,
-
y dónde se generan cuellos de botella.
Esto no es un juego de controlling, sino la realidad de producción. Sin esta transparencia, los plazos son pura esperanza.
Errores típicos que generan costes posteriores
Si quiere evitar costes posteriores, elimine de raíz estos clásicos:
-
El retrabajo empieza sin una instrucción de trabajo aprobada
-
El producto OK y el de retrabajo no se separan de forma consecuente
-
Los criterios no están claros, los resultados de inspección fluctúan
-
El retrabajo no se identifica; después ya “no se puede rastrear” nada
-
No hay una verificación definida tras el retrabajo
-
Los casos límite se “dan por buenos” por falta de tiempo
-
Se involucra al cliente demasiado tarde; la aprobación llega después del trabajo
-
El retrabajo se convierte en un estado permanente en lugar de transitorio
Son exactamente esos puntos los que primero parecen “rápidos” y después salen caros.
Conclusión: el retrabajo solo es una ganancia si está controlado
El reprocesado puede salvar la calidad y asegurar la capacidad de suministro. Pero solo si está estandarizado, es trazable y se aprueba correctamente. Todo lo demás es un riesgo que usted pagará después con reclamaciones, reinspecciones o, en el peor de los casos, con la pérdida del cliente.
Si necesita implantar el retrabajo a corto plazo o quiere hacer más estable su proceso de reprocesado, le apoyamos de forma pragmática: estándares claros, separación limpia, documentación sólida e informes que se sostienen tanto interna como externamente.