

Inspección visual vs. inspección por medición: Cuándo es apropiado cada método
27. enero 2026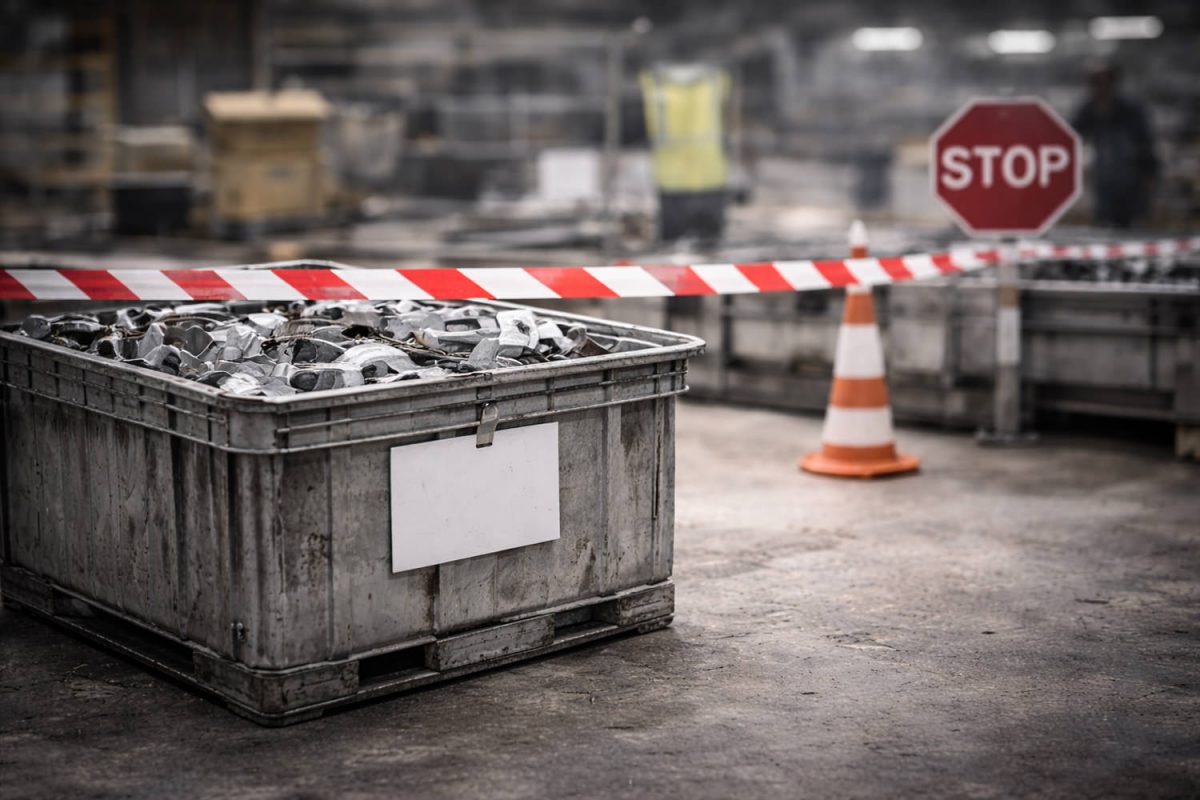
Las imágenes de este sitio web fueron creadas con inteligencia artificial (IA).
Las desviaciones de calidad en la producción no son una excepción, sino una realidad. Lo crucial es la rapidez y la eficacia con la que se reaccione. Quien actúe ahora de forma improvisada pagará el doble más tarde: por mezcla, costes de clasificación innecesarios, retrasos en la entrega, reclamaciones o falta de pruebas.
Este artículo trata sobre lo que realmente funciona en la práctica: cómo establecer el bloqueo, la acción de clasificación y el retrabajo para recuperar el control del inventario, el proceso y la capacidad de entrega.
Los primeros 30 minutos: control en lugar de discusión
Una vez detectada una desviación, solo cuenta una cosa: la contención. Es decir, la delimitación segura del problema antes de que se propague.
Esto implica tres decisiones rápidas:
-
Detener o controlar el flujo de material: ¿Qué puede seguir, qué no?
-
Asegurar el inventario: ¿Dónde se encuentra el material afectado (línea, búfer, almacén, expedición, en el cliente)?
-
Aclarar los criterios: ¿Qué está “OK”, qué “NO OK”? Sin criterios claros, cualquier clasificación es inútil.
Si en esta fase “termina rápidamente la producción” o “espera a ver qué pasa”, un error a menudo se convierte en un problema logístico y de costes.
Hacer el bloqueo correctamente: físico, sistémico, trazable
Un bloqueo es más que una nota en una pila de contenedores de rejilla. Debe establecerse de tal manera que nadie, por error, vuelva a introducir material en el proceso.
Lo que importa:
-
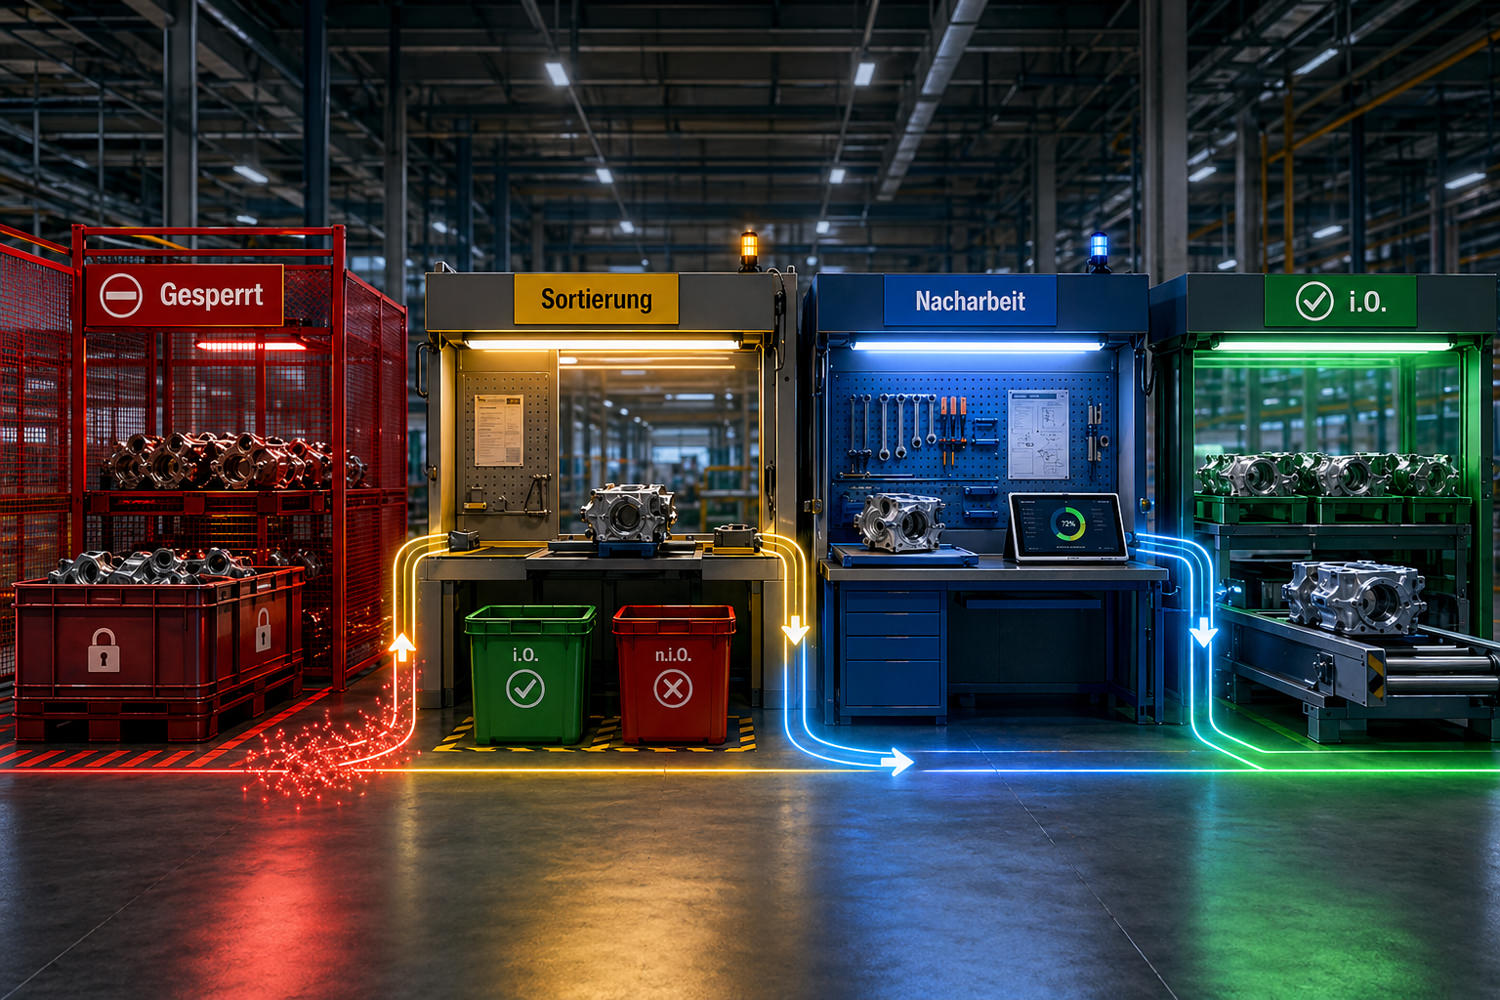
Cuarentena física: área de bloqueo definida, claramente separada, acceso solo autorizado.
-
Bloqueo del sistema: lógica ERP/MES/escáner para que no sea posible ninguna contabilización o preparación de pedidos.
-
Identificación clara: estado, fecha/hora, motivo, responsable, lotes/períodos afectados.
-
Definir el alcance: qué números de artículo, lotes de entrega, períodos de producción, líneas, herramientas, turnos están afectados.
-
Asegurar la trazabilidad: para que no tenga que bloquear “todo” porque no sabe qué está realmente afectado.
Regla general: es mejor bloquear de forma demasiado amplia por un corto tiempo y luego delimitarlo limpiamente, que bloquear de forma demasiado estricta y tener que volver a bloquear más tarde porque el material se ha escapado.
Roles: quién decide, quién ejecuta, quién documenta
Muchas medidas no fallan por la técnica, sino por las responsabilidades. Si al final “todos son responsables de alguna manera”, nadie es responsable.
En la práctica, necesita al menos estos roles claros:
-
Decisor (dirección de calidad/producción): toma decisiones de parada/continuación, prioriza, escala al cliente.
-
Responsable de contención: mantiene el alcance, el inventario, el estado de bloqueo y las medidas unificados.
-
Dirección de clasificación/retrabajo: lidera el equipo, forma en criterios, controla el ritmo y el flujo.
-
Responsable de documentación: asegura que las pruebas sean completas, versionadas y auditables.
-
Logística: bloquea, mueve, separa, evita la mezcla.
-
Cliente/Recepción de mercancías (si está afectado): coordinación sobre criterios, aprobaciones, regulaciones especiales.
Esto no tiene por qué ser burocrático. Pero debe ser inequívoco.
Acción de clasificación: solo tiene sentido si los criterios y el proceso son correctos
La clasificación no es un fin en sí misma. El objetivo no es “mucho revisado”, sino “liberado de forma segura”.
Una acción de clasificación limpia depende de:
-
Criterios de prueba en una hoja: claros, ilustrados, muestras límite si es posible, sin margen para interpretaciones.
-
Entorno y herramientas de prueba: luz, galgas, instrumentos de medición, limpieza, manipulación.
-
Formación antes del inicio: 10 minutos de briefing ahorran horas de reclamaciones más tarde.
-
Separación OK / NO OK: contenedores separados, rutas claras, sin áreas de mezcla.
-
Segunda verificación para características críticas: control por muestreo o principio de doble verificación, según el riesgo.
-
Transparencia continua: cantidades, tipos de error, tasa de rechazo, progreso, estado de los inventarios bloqueados.
Si al final no puede decir claramente “Esta cantidad ha sido verificada según el criterio X, versión Y, por el equipo Z”, entonces el resultado es vulnerable.
Retrabajo: solo con instrucciones de trabajo aprobadas
El retrabajo salva la capacidad de entrega, pero puede generar daños colaterales si se realiza “por intuición”. Por lo tanto, no hay retrabajo sin límites definidos.
Importante:
-
Instrucción de trabajo (Rework Instruction): pasos, herramientas, límites de retrabajo permitidos, características de seguridad y calidad.
-
Verificación después del retrabajo: ¿Qué se verifica y cómo? La inspección visual a menudo no es suficiente.
-
Identificación del material retrabajado: trazabilidad para evitar discusiones posteriores.
-
Riesgo en mente: En piezas relevantes para la seguridad o características funcionales, el retrabajo no siempre es admisible.
El retrabajo es bueno cuando está controlado. El retrabajo incontrolado a menudo es solo un desecho oculto.
Documentación: el mínimo que siempre necesita
No tiene que “producir papel”, pero debe poder demostrar lo que ha sucedido. Esto ahorra discusiones, le protege interna y externamente y acelera las aprobaciones.
Mínimamente útiles son:
-
Protocolo de bloqueo (alcance, momento, responsables)
-
Criterios de prueba/Instrucción de prueba (versión, fecha)
-
Protocolo de clasificación (cantidades, tipos de error, resultado)
-
Instrucción de retrabajo + comprobante de retrabajo
-
Decisión de liberación (quién, cuándo, para qué)
-
Resumen de trazabilidad (lotes/partidas/períodos)
Errores típicos que cuestan tiempo y dinero
Estos son los clásicos que vemos una y otra vez en la práctica:
-
Bloqueo solo “visual”, pero sistémicamente sigue siendo registrable
-
El alcance no se define claramente, lo que resulta en un bloqueo excesivo o insuficiente
-
Los criterios de prueba no son claros o cambian sin versionado
-
El equipo de clasificación comienza sin formación y sin muestras límite
-
OK y NO OK están demasiado cerca espacialmente, se produce una mezcla
-
Falta de trazabilidad limpia, por lo que “todo” se clasifica de forma generalizada
-
Retrabajo sin límites definidos, problemas funcionales posteriores
-
Falta la comunicación de estado: nadie sabe qué tan avanzada está la acción
-
La documentación se “reconstruye” al final en lugar de llevarse en vivo
Si evita estos puntos, no solo ganará en calidad, sino sobre todo en velocidad.
Así es como se consigue un respiro rápidamente: un proceso pragmático
Un proceso probado es el siguiente:
-
Contención y bloqueo (inmediato)
-
Delimitar el alcance (datos, ventana de tiempo, lotes, línea)
-
Definir el concepto de clasificación y retrabajo (criterios, ritmo, recursos)
-
Ejecutar con informes en tiempo real (diarios o por turnos)
-
Liberación y estabilización (asegurar el proceso, abordar la causa)
El análisis de causas (por ejemplo, 5 porqués, Ishikawa, 8D) es importante, pero no debe retrasar la contención. Primero controlar, luego resolver de forma sostenible.
Si necesita apoyo
Si necesita establecer rápidamente una acción de clasificación o retrabajo de forma limpia, un inicio estructurado es clave: roles claros, criterios claros, separación limpia y documentación que convenza al cliente.
Precisamente en eso le apoyamos: a corto plazo, de forma pragmática y con un enfoque en la capacidad de entrega y pruebas fiables.
Si lo desea, envíenos directamente con su consulta el artículo, la cantidad, la descripción del error (con foto, si es posible), la fecha límite y el estado actual del almacén/envío. Así podremos ser más concretos rápidamente.