

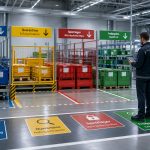
封存区与隔离区:有效避免混料
11. 5 月 2026
确保质量问题下的供货能力
29. 6 月 2026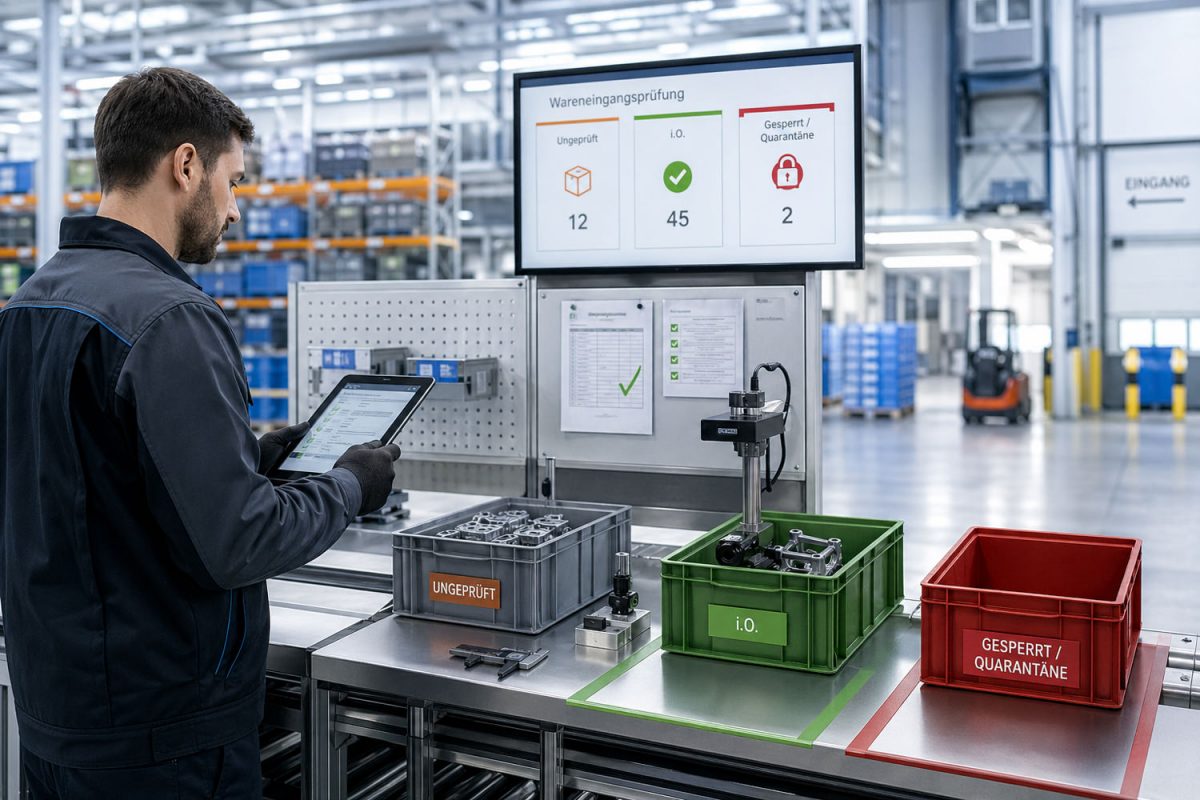
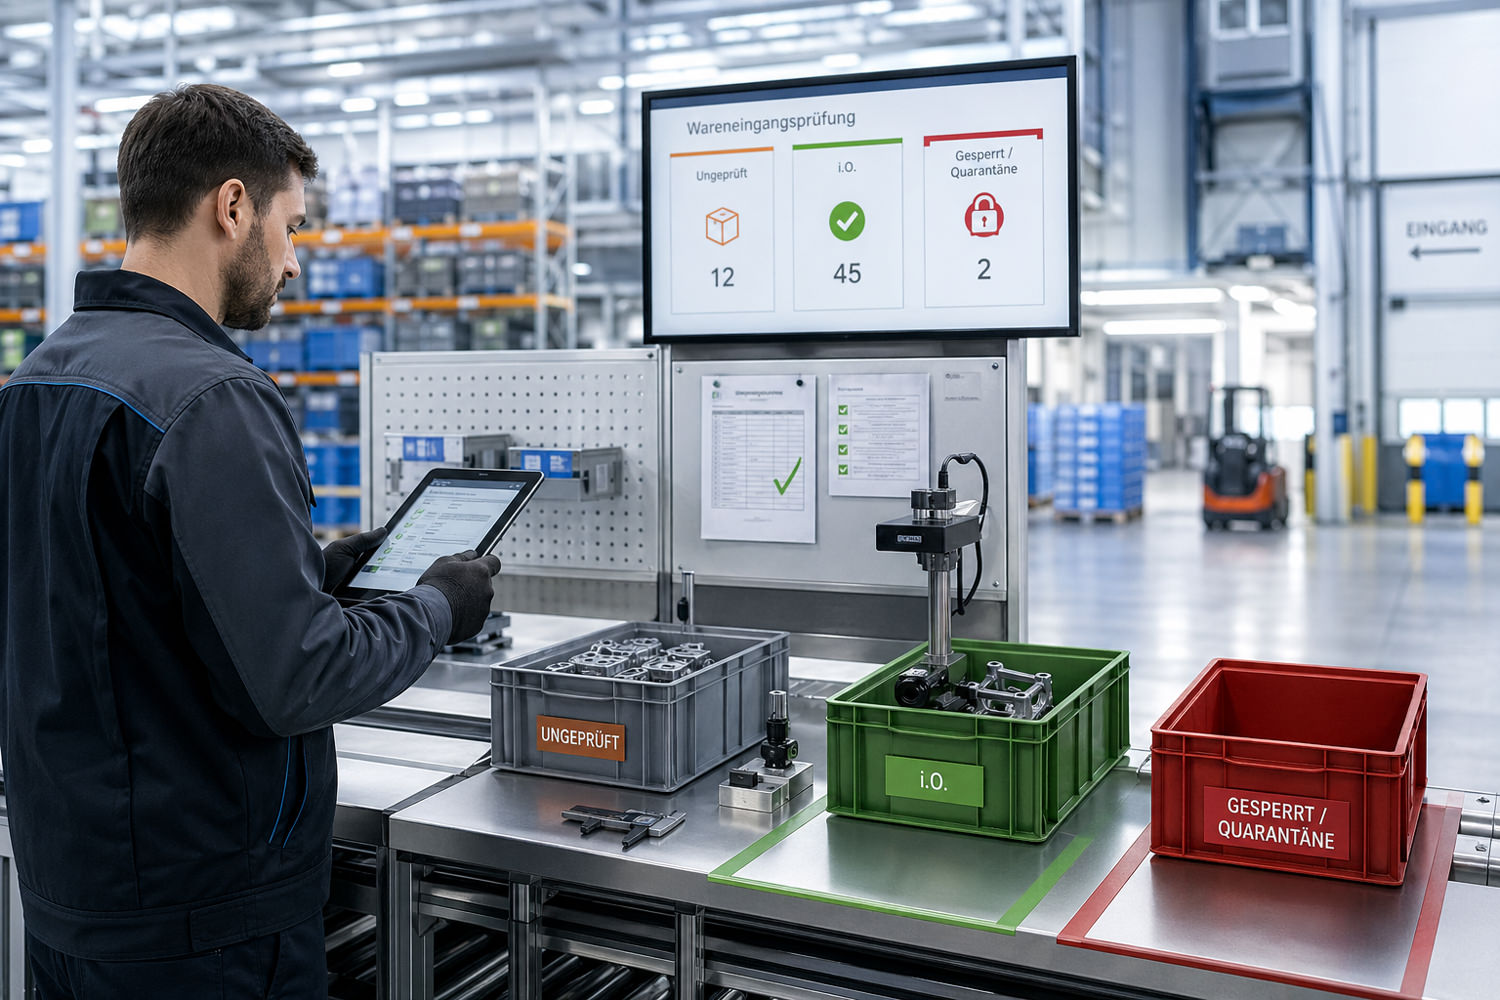
本网站的图片由人工智能(AI)生成。
来料检验往往自相矛盾:它要提供保障,却又不能拖慢物流。在许多企业里,它要么过于薄弱(缺陷漏检),要么过于繁重(投入过大、停顿过多、争论过多)。两者都在烧钱。而如果您把来料检验(WE)按可控流程来搭建:明确标准、匹配检验深度并做好规范记录,这两种情况都可以避免。
本文将向您展示如何在降低投入的同时提升保障水平。
为什么来料检验常常“行不通”
问题通常不在意愿,而在体系:
-
由于检验标准不明确,检验员只能凭感觉判断。
-
采用“一刀切”的随意检验,而非基于风险。
-
未利用供应商与零件历史数据,尽管这往往揭示了关键事实。
-
结果未被规范记录,导致无法从重复性问题中学习。
-
来料检验(WE)未与生产与投诉/索赔流程衔接,因而产生漏洞。
结果是:要么检得太多(仍然会漏掉问题),要么检得太少(生产端以高成本兜底)。
目标状态:来料检验是“过滤器”,不是“作秀”
一套好的来料检验能为您带来三点:
-
预警:在问题爆发前就能看到趋势。
-
遏制:防止不合格品(n.i.O.)进入产线。
-
可追溯证明:可对内对外清晰证明检验了什么。
如果您的来料检验(WE)能做到这些,它就不是“成本”,而是一份保险。
步骤 1:按风险确定检验范围(而非一刀切)
最大的杠杆在于这个问题:什么才是真正关键的?
风险驱动因素例如:
-
与安全或功能相关的特性
-
公差/配合要求严格
-
新零件、新供应商、工艺变更
-
投诉/索赔历史异常
-
供应链长、转运次数多(运输损伤)
据此建立检验等级。不必复杂,但必须可执行:高风险零件提高检验深度,非关键零件降低检验深度。这样既能减少投入,又不会“睁眼瞎”。
步骤 2:把检验标准定义到“人人一致”
多数来料检验失败在于标准含糊。“看起来不错”不是标准。
有效做法:
-
明确 OK/NG(i.O./n.i.O.)定义
-
限度样件(OK、临界、NG)
-
为目视检验定义检验环境(光照、距离、时间)
-
为尺寸定义测量方法(量具、测点、操作方式)
如果两位检验员对同一零件给出不同结论,问题不在检验员,而在体系。
步骤 3:合理抽样(而不是“凭感觉”)
抽样能节省时间,但前提是用对。关键不仅是样本量,还包括:
-
如何抽取?(来自不同纸箱、不同层位、不同包装单元)
-
何时加严?(基于命中率、趋势、特定缺陷类型)
-
何时减量?(历史稳定、过程稳定性可证明)
一个有效逻辑是:一旦出现异常立即提高(最高可到 100%),稳定后再降回去。这样既快又稳。
步骤 4:把检验流程设计为不阻塞物流
来料检验必须融入物料流,否则就会被绕开。
成熟做法:
-
在收货区附近设置明确的检验工位(不找、不纠结“现在在哪检?”)
-
定义清晰路径:未检 -> 已检 OK -> 封存/隔离(quarantine)
-
明确标识(状态可见且可追溯)
-
封存后的快速响应路径(谁决策、下一步怎么走?)
目标是:检验能快速启动、快速出结论,并在 NG(n.i.O.)时立即规范隔离。
步骤 5:用数据,而不是堆检验记录
真正的收益来自于从来料检验(WE)中学习:
-
哪些缺陷类型反复出现?
-
集中在哪个供应商/批次?
-
哪些特性在漂移?
-
它让您付出了多少成本(时间、封存、返工、停线)?
如果您结构化记录检验结果,就能智能调整检验计划。随后投入会自动下降,因为检验更有针对性。
常见错误:既增加投入又降低保障
这些“老毛病”几乎到处都有:
-
检验缺乏明确标准,导致争论与复检
-
只从“最上面的纸箱”抽样,因而缺乏代表性
-
隔离区不规范,导致混料
-
封存只做“视觉标识”,流程不可靠
-
缺少升级/加严逻辑:命中异常了,但没人知道接下来按什么执行
-
缺少对供应商的反馈与内部原因分析闭环
把这些问题解决后,您会很快发现:来料检验(WE)更平稳、更快速、更有效。
结论:少检不等于不安全
要做到安全,并不需要检所有。您需要检“该检的”:标准清晰、与风险匹配,并以能支持快速决策的方式记录。