

Almacén de bloqueo y cuarentena: evitar la mezcla de forma segura
11. mayo 2026
Asegurar la capacidad de entrega a pesar de un incidente de calidad
29. junio 2026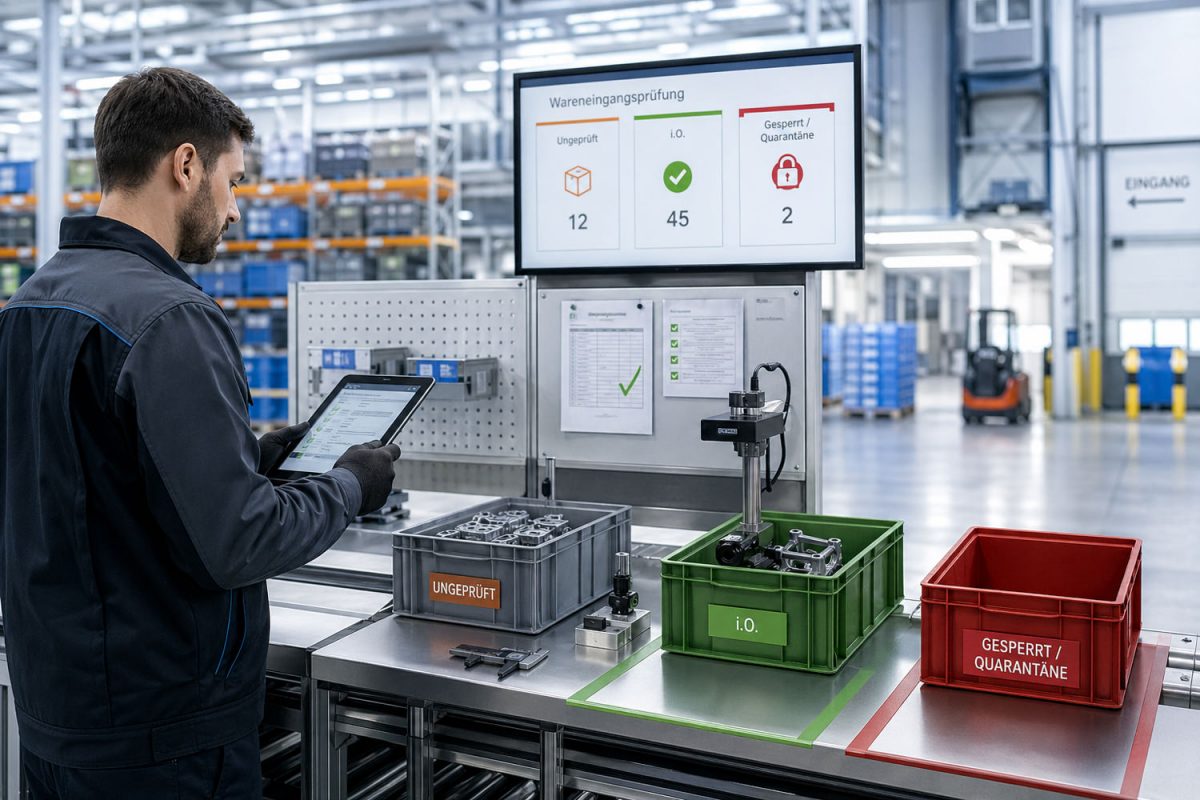
Las imágenes de este sitio web han sido creadas con inteligencia artificial (IA).
La inspección de entrada de mercancías es a menudo una contradicción en sí misma: debe aportar seguridad, pero no puede frenar la logística. En muchas empresas es demasiado superficial (los errores pasan desapercibidos) o demasiado exhaustiva (demasiado esfuerzo, demasiadas paradas, demasiada discusión). Ambas situaciones cuestan dinero. Y ambas pueden evitarse si estructura la inspección de entrada como un proceso controlable: con criterios claros, profundidad de inspección adecuada y documentación rigurosa.
Este artículo le muestra cómo reducir el esfuerzo y aumentar simultáneamente la seguridad.
Por qué la inspección de entrada de mercancías a menudo «no funciona»
Normalmente no es cuestión de voluntad, sino del sistema:
-
Los inspectores deciden por intuición porque los criterios de inspección no son inequívocos.
-
Se inspecciona de forma generalizada «de alguna manera», en lugar de basarse en el riesgo.
-
No se utiliza el historial de proveedores y piezas, aunque representa la mitad de la verdad.
-
Los resultados no se registran correctamente, por lo que no se aprende de los errores recurrentes.
-
La inspección de entrada no está integrada con producción y reclamaciones, lo que genera lagunas.
El resultado: o se inspecciona demasiado (y aun así algo se escapa), o demasiado poco (y la producción detecta el error de forma costosa).
Objetivo: la inspección de entrada como filtro, no como espectáculo
Una buena inspección de entrada de mercancías le proporciona tres cosas:
-
Alerta temprana: detecta tendencias antes de que estallen.
-
Contención: evita que mercancía no conforme llegue a la línea.
-
Evidencia: puede demostrar de forma rigurosa, interna y externamente, qué se ha inspeccionado.
Si su inspección de entrada logra exactamente eso, no es «esfuerzo», sino un seguro.
Paso 1: Definir el alcance de la inspección según el riesgo (en lugar de forma generalizada)
La mayor palanca es la pregunta: ¿Qué es realmente crítico?
Los factores de riesgo son, por ejemplo:
-
características relevantes para la seguridad o la funcionalidad
-
tolerancias/ajustes estrechos
-
piezas nuevas, proveedores nuevos, cambios de proceso
-
historial de reclamaciones llamativo
-
cadenas de suministro largas y muchas recargas (daños de transporte)
A partir de ahí construye clases de inspección. No es complicado, pero sí vinculante: las piezas con alto riesgo reciben mayor profundidad de inspección, las piezas no críticas menos. Así ahorra esfuerzo sin quedarse ciego.
Paso 2: Definir los criterios de inspección para que todos inspeccionen igual
La mayoría de las inspecciones de entrada fracasan por criterios difusos. «Tiene buen aspecto» no es un criterio.
Lo que funciona:
-
definiciones claras de conforme/no conforme
-
muestras límite (conforme, caso límite, no conforme)
-
entorno de inspección definido para inspección visual (luz, distancia, tiempo)
-
método de medición definido para dimensiones (instrumento de medición, punto de medición, manipulación)
Si dos inspectores evalúan la misma pieza y llegan a resultados diferentes, el problema no es el inspector, sino el sistema.
Paso 3: Elegir las muestras de forma sensata (y no «por intuición»)
Las muestras ahorran tiempo, pero solo si se utilizan correctamente. Lo decisivo no es solo el tamaño de la muestra, sino también:
-
¿Cómo se extrae? (de diferentes cajas, de diferentes capas, de diferentes embalajes)
-
¿Cuándo se intensifica? (según tasa de hallazgos, tendencia, tipos de error específicos)
-
¿Cuándo se reduce? (con historial estable, estabilidad de proceso demostrable)
Una buena lógica es: ante anomalías, aumentar inmediatamente (hasta el 100 %), tras la estabilización, reducir de nuevo. Así se mantiene rápido y seguro al mismo tiempo.
Paso 4: Estructurar el proceso de inspección para que no bloquee la logística
La inspección de entrada debe encajar en el flujo de materiales. De lo contrario, se evitará.
Lo que ha demostrado ser eficaz:
-
puesto de inspección claro cerca de la entrada de mercancías (sin búsquedas, sin «¿dónde inspecciono esto ahora?»)
-
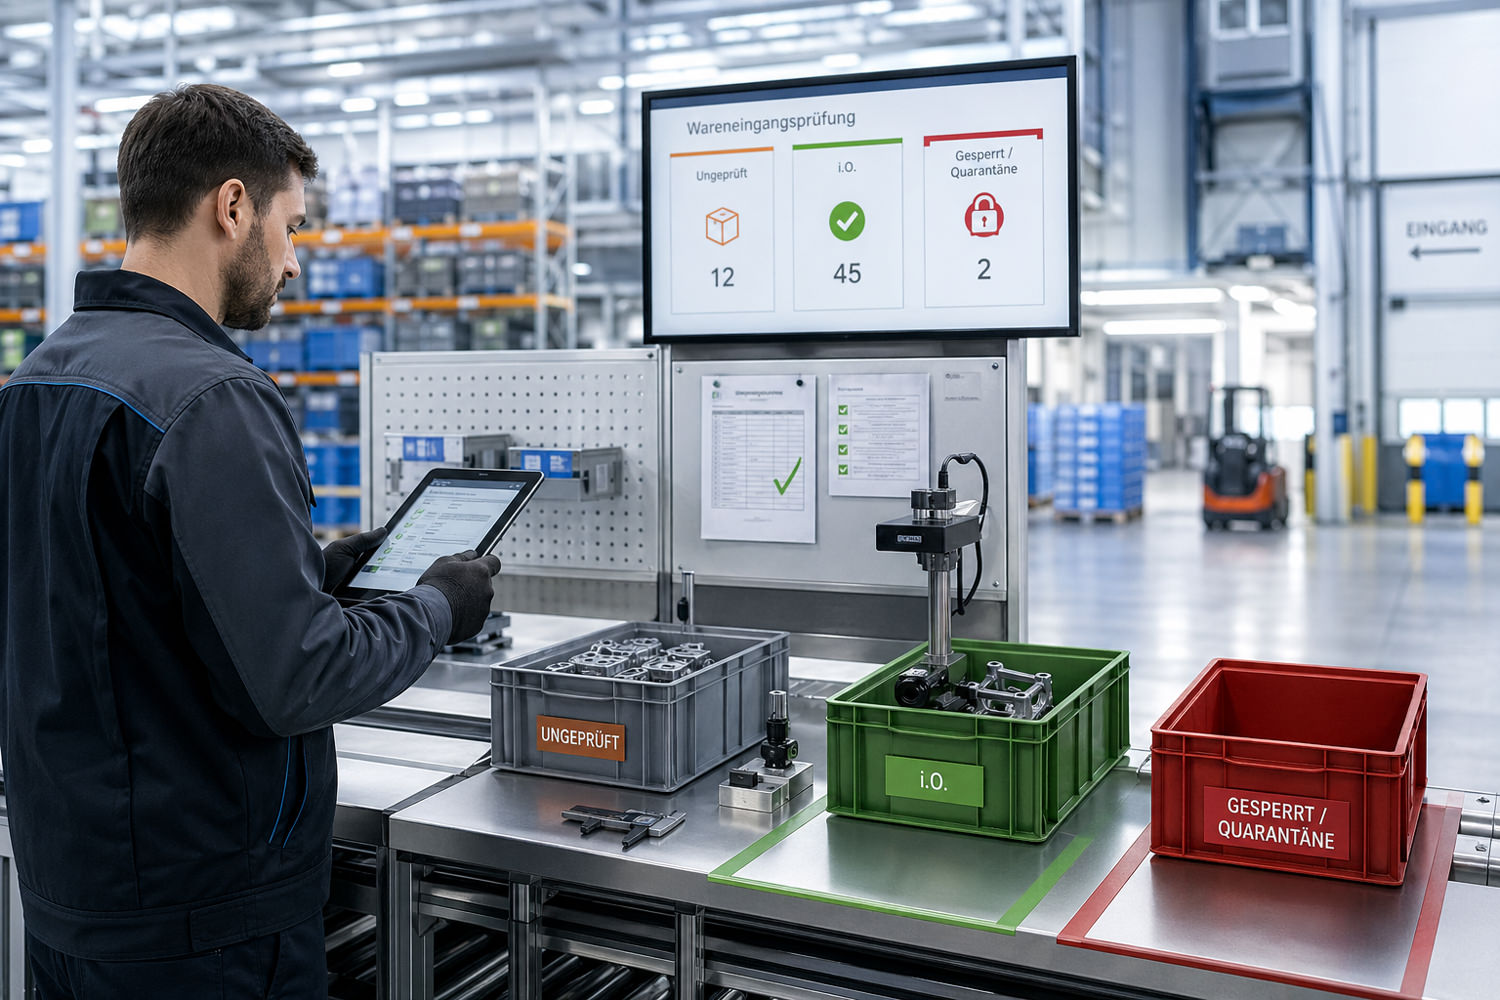
rutas definidas: sin inspeccionar -> inspeccionado conforme -> bloqueado/cuarentena
-
identificación inequívoca (estado visible y trazable)
-
vías de reacción cortas en caso de bloqueo (¿quién decide, cómo continúa?)
El objetivo es: una inspección que comience rápido, llegue rápido a un resultado y, en caso de no conformidad, separe inmediatamente de forma rigurosa.
Paso 5: Utilizar los datos, en lugar de apilar protocolos de inspección
El verdadero beneficio surge cuando aprende de la inspección de entrada:
-
¿Qué tipos de error se repiten?
-
¿En qué proveedor/lote se acumulan?
-
¿Qué características derivan?
-
¿Qué le cuesta (tiempo, bloqueos, retrabajo, paradas)?
Si registra los resultados de inspección de forma estructurada, puede adaptar los planes de inspección de forma inteligente. Entonces el esfuerzo disminuye automáticamente porque inspecciona de forma más específica.
Errores típicos que aumentan el esfuerzo y reducen la seguridad
Estos son clásicos que aparecen en casi todas partes:
-
Inspección sin criterios claros, lo que genera discusiones y reinspecciones
-
Muestras de «la caja superior», por lo que no tienen valor representativo
-
sin cuarentena rigurosa, lo que genera mezclas
-
El bloqueo se realiza solo «visualmente», no de forma segura en el proceso
-
sin lógica de escalado: se produce un hallazgo, pero nadie sabe qué aplica ahora
-
sin retroalimentación al proveedor ni análisis interno de causas
Si elimina estos puntos, notará rápidamente: la inspección de entrada se vuelve más tranquila, más rápida y más eficaz.
Conclusión: Inspeccionar menos no significa ser menos seguro
No tiene que inspeccionar todo para estar seguro. Tiene que inspeccionar lo correcto, con criterios claros, adaptado al riesgo y documentado de forma que las decisiones sean posibles rápidamente.