

缺陷目录与极限样件:所有检验员的统一标准
27. 4 月 2026
优化来料检验:更少投入,更高保障
26. 5 月 2026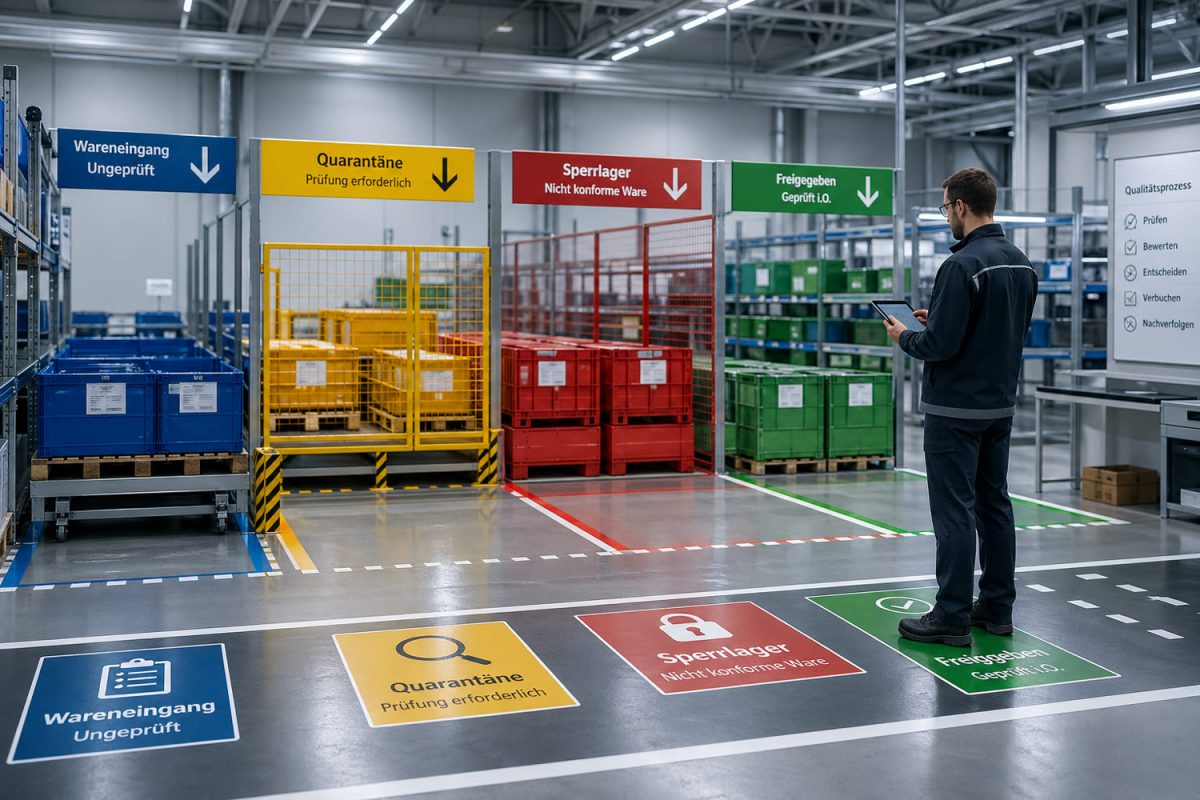
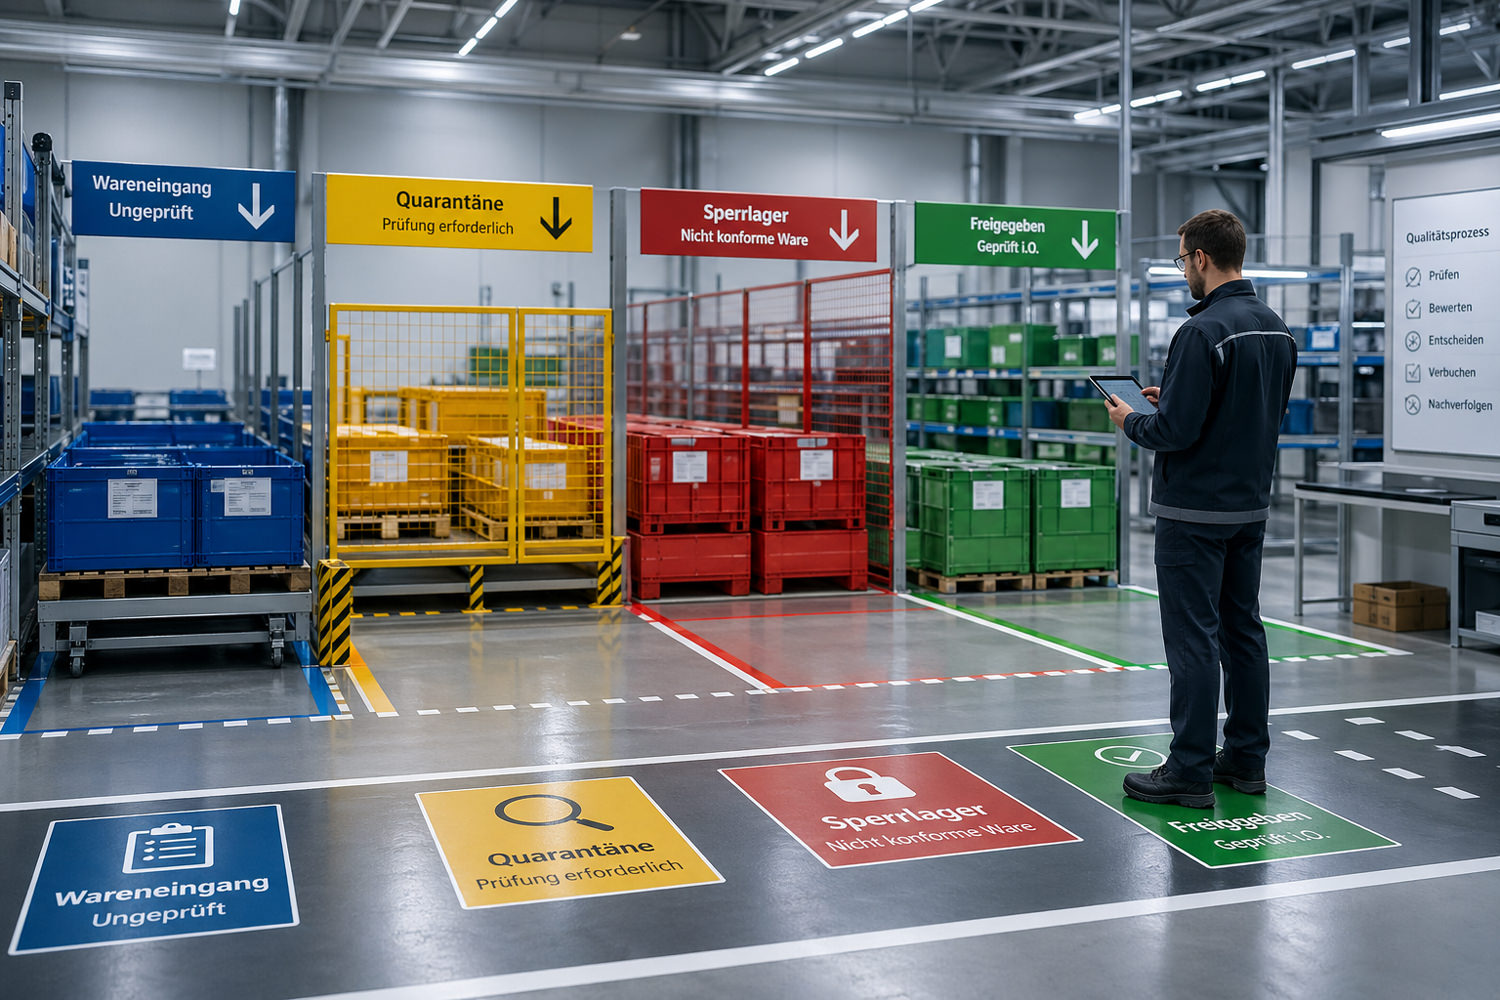
本网站上的图片由人工智能(AI)生成。
在生产中出现问题时,错误本身往往并不是最昂贵的。真正昂贵的是受影响的货物未能妥善分离。一旦合格品和不合格品混在一起,就会产生重新分拣、停止交付、不必要的 100% 检验,最终导致无人能赢的争论。
隔离库和隔离区正是为此而设:让您保持控制。不是“随便放置”,而是进行组织,以确保实际不会发生混淆。
封存区与隔离区:有何区别?
在许多企业中,两者被同等使用。但在实践中,区分它们是有价值的:
-
隔离区是状态未明货物的区域。疑似问题、待检验、文件不全、批次不明。
-
封存区用于主动封存的货物:明确不合格或在放行前被阻止。
这种区分使流程更清晰:隔离区 = 澄清。封存区 = 阻止。
目标:“物理上不可能”而非“请小心”
避免混淆并非依靠呼吁,而是依靠系统。最好的隔离库应如此构建,以至于人们无法“无意中”犯错。
三个最重要的原则:
-
空间分离(不仅仅是一个标志)
-
明确标识(状态立即可识别)
-
受控访问(不是每个人都能进入或重新登记)
如果缺少其中任何一项,货物重新流入流通只是时间问题。
正确的分区:简单但严格
一个有效的布局需要具有固定规则的明确区域。通常合理的是四个区域:
1) 未检入口
所有新到货或尚未评估的物品。
2) 隔离区
疑似货物、待澄清、等待检验结果/决定的区域。
3) 封存区
明确封存的货物。未经放行流程不得访问。
4) 已放行/合格
允许重新进入流程的货物——与其他所有货物完全分离。
重要的不是面积大小,而是执行的彻底性:没有临时堆放,没有“只是暂时放这里”,没有混合区域。
标识:清晰、牢固、可追溯
标识必须在压力情况下也能发挥作用。当有人在夜班看到一个箱子时,必须立即清楚:这个可以拿出去吗?
良好的标识一眼就能回答:
-
状态(未检/隔离/封存/已放行)
-
原因(简短)
-
日期/时间
-
负责人
-
关联(批次、批号、时间段、订单)
这可以是标签、吊牌或卡片系统。重要的是统一,而不是每次情况都不同。
访问规则:谁可以做什么,谁不可以?
许多混淆并非恶意造成,而是因为物流或生产“只是急需材料”。因此,您需要明确的存取规则。
实用且经验证的做法:
-
隔离区和封存区不可自由访问。
-
有明确定义的角色可以移动货物。
-
放行有明确规定:谁决定、如何记录、如何重新标记。
如果放行是“口头”进行的,那么事后没有人知道货物为何再次出库的风险很高。
流程:封存货物会怎样?
隔离库并非最终处置场所。每批被隔离的货物都需要下一步处理,否则库存会增加,管理难度会加大,最终会因为“空间不足”而重新整理,而混淆正是在此时发生的。
对于每次封存,应明确接下来会发生什么:
-
检验/分拣
-
返工
-
退货/供应商澄清
-
报废
-
特殊放行(罕见但可能)
并且:必须有一位负责人积极“处理”这些情况,而不是让货物被遗忘在那里。
文档:尽可能少,必要时足够
您不必把所有东西都淹没在纸张中,但您需要一条可追溯的轨迹:
-
何时封存
-
受影响范围(Scope)
-
存放位置
-
状态如何
-
做出了什么决定
没有这些,您在每次内部和客户询问时都会浪费时间。
几乎保证混料的典型错误
如果您想防止混料,请消除这些问题:
-
隔离区只是“仓库中的一个区域”,没有明确的界限
-
标识不统一或太小/不清晰
-
因空间原因重新堆放封存货物
-
合格品和不合格品在同一通道
-
放行通过口头或聊天进行,没有完善的证明
-
没有库存概览:没人知道封存了多少以及为什么
-
没有固定责任,因此货物被搁置
这些是质量事件变成物流问题的原因。
结论:良好的封存区节省资金、精力和时间
隔离库和隔离区并非“可有可无”。它们是基础,确保您在紧急情况下能够有效控制:隔离错误,保障库存,恢复供货能力,避免货物失控流失。