

Nuestra nueva web está online: más claridad, acceso más rápido a la información relevante
13. febrero 2026
Almacén de bloqueo y cuarentena: evitar la mezcla de forma segura
11. mayo 2026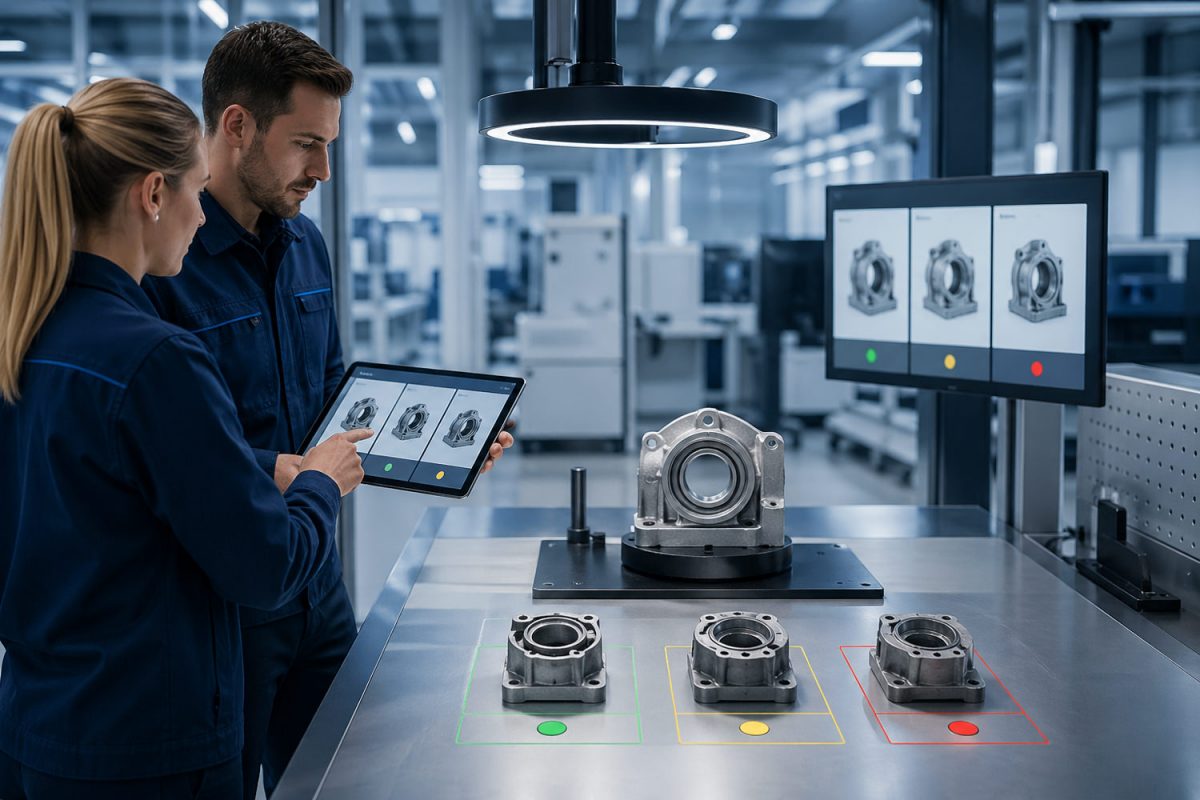
Las imágenes de este sitio web han sido creadas con inteligencia artificial (IA).
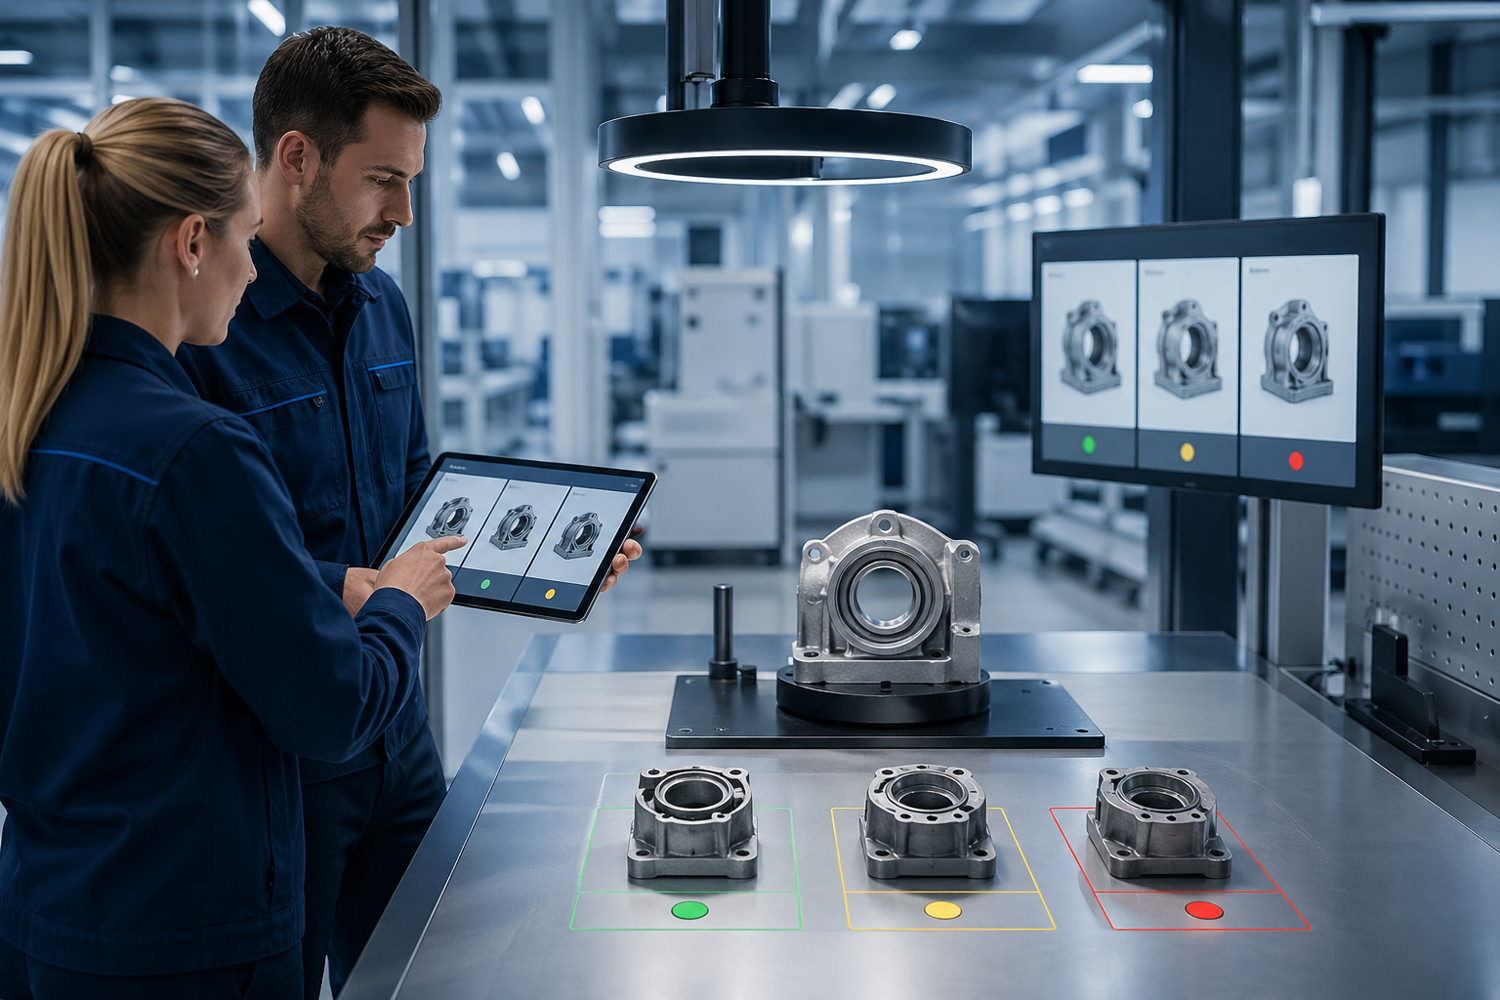
Si dos inspectores revisan la misma pieza y llegan a dos resultados distintos, usted no tiene un problema de personal. Tiene un problema de estándares. Aquí es precisamente donde entran en juego el catálogo de defectos y las muestras límite. Hacen que la calidad sea verificable, repetible y argumentable. Y evitan lo que más tiempo y dinero consume en la práctica: discusiones, reinspecciones, acciones de clasificación innecesarias y reclamaciones porque «cada uno lo ha visto de forma diferente».
Un catálogo de defectos impecable junto con muestras límite es una de las palancas más potentes para estabilizar los procesos de inspección. Independientemente del turno, la ubicación o la persona.
Lo que realmente aporta un catálogo de defectos
Un catálogo de defectos no es un «álbum de fotos». Es un entendimiento común sobre:
-
¿Qué tipos de defectos existen?
-
¿Qué aspecto tienen?
-
¿Dónde suelen aparecer?
-
¿A partir de cuándo una pieza es no conforme?
-
¿Qué se considera un caso límite?
De este modo, reduce el margen de interpretación. Esto es precisamente lo que hace que las inspecciones sean más rápidas y estables.
Muestras límite: el factor decisivo contra la «subjetividad»
Las muestras límite son piezas reales o de referencia que muestran la transición entre lo conforme y lo no conforme. Son tan valiosas porque zanjan las discusiones en segundos:
-
«Así es como se ve una pieza conforme».
-
«Así es como se ve una pieza no conforme».
-
«Y aquí está el límite».
Especialmente en el caso de las características visuales (superficie, arañazos, pintura, rebabas, deformación), las muestras límite suelen ser más importantes que cualquier descripción escrita.
Paso 1: Comience con los 10 tipos de defectos más frecuentes
Muchos crean catálogos de defectos demasiado extensos y complicados. Es mejor empezar poco a poco, pero con rigor.
Seleccione los tipos de defectos que realmente causan problemas:
-
los motivos de reclamación más frecuentes
-
los procesos de retrabajo más costosos
-
los errores que se pasan por alto con más frecuencia
-
los defectos que generan más discusiones
Una vez estandarizados estos temas prioritarios, el esfuerzo habrá valido la pena de inmediato.
Paso 2: Una estructura que todos entiendan al instante
Un catálogo de defectos práctico no necesita testamentos. Necesita una estructura clara y recurrente para cada tipo de defecto. Lo que mejor funciona es:
-
Nombre del defecto (claro y breve)
-
Descripción: qué es exactamente (no «mal», sino algo concreto)
-
Ubicación típica en el componente: dónde se encuentra
-
Característica distintiva: qué aspecto tiene, cómo se reconoce con seguridad
-
Diferenciación conforme/no conforme: decisión clara
-
Regla para casos límite: qué hacer en caso de duda (p. ej., segunda inspección / decide el control de calidad)
-
Imágenes de ejemplo: conforme, límite, no conforme (misma luz/misma perspectiva)
-
Nota sobre el entorno de inspección: luz, distancia, medios auxiliares (lupa, lámpara de inspección, luz anular)
Con esto, cualquier inspector puede trabajar de inmediato sin tener que interpretar nada.
Paso 3: Estandarizar el entorno de inspección, de lo contrario las imágenes no sirven de nada
Un catálogo de defectos es tan bueno como la situación de inspección. Si en el turno de día se inspecciona con buena iluminación y por la noche en un rincón oscuro, el resultado será inevitablemente distinto.
Por ello: defina los aspectos básicos.
-
misma fuente de luz o puesto de inspección definido
-
distancia de observación definida
-
tiempo de inspección definido por pieza (realista, no teórico)
-
medios auxiliares definidos
Esto no es exceso de ingeniería. Es el requisito previo para que un estándar sea realmente efectivo.
Paso 4: Seleccionar y mantener las muestras límite correctamente
Las muestras límite no son «simplemente cualquier pieza rota». Deben ser representativas y mostrar exactamente el límite sobre el que se decidirá más adelante.
Aspectos importantes:
-
Preferir piezas reales (si es posible), ya que las fotos pueden engañar.
-
Varias muestras límite por tipo de defecto si la dispersión es grande.
-
Protección y almacenamiento: las muestras límite no deben dañarse.
-
Control de versiones: si el cliente o los criterios cambian, las muestras límite deben actualizarse.
-
Acceso: las muestras límite deben estar donde se realiza la inspección, no en algún lugar de la oficina.
Una muestra límite que nadie encuentra no sirve para nada.
Paso 5: Reglas para casos límite; de lo contrario, volverá a fallar
La zona más peligrosa es el caso límite. Si no hay una regla para ello, volverá a decidir la subjetividad.
Una regla sencilla y eficaz:
-
Caso límite = segunda inspección (principio de los cuatro ojos) o aprobación de control de calidad
-
El caso límite se documenta (para ver si los criterios son adecuados)
-
En caso de acumulación de casos límite: ajustar los criterios o revisar el proceso
Así evitará que los inspectores den el visto bueno a casos límite por falta de tiempo.
Paso 6: Formación breve pero obligatoria
No necesita seminarios. Necesita una sesión informativa breve y recurrente que realmente se lleve a cabo. Especialmente con nuevos inspectores, nuevos tipos de defectos o tras el feedback de los clientes.
Lo que funciona:
-
Instrucción de 10 a 15 minutos en el puesto de inspección
-
mostrar una vez lo conforme, el límite y lo no conforme
-
inspeccionar algunas piezas juntos
-
pregunta clara: «¿Qué haces si no estás seguro?»
Con esto, el tema queda prácticamente consolidado.
Errores típicos en la creación (y cómo evitarlos)
Demasiado teórico: textos largos, pocas imágenes claras, sin un límite real.
Demasiado grande: 100 tipos de defectos, pero ninguno está bien definido.
Sin mantenimiento: los criterios cambian, el catálogo se queda obsoleto.
Sin entorno de inspección: mismas imágenes, pero diferentes condiciones de luz; el resultado falla.
Sin regla para casos límite: todo vuelve a ser cuestión de interpretación.
Si evita estos puntos, el catálogo se convertirá rápidamente en una verdadera herramienta de productividad.
Conclusión: Un estándar ahorra más tiempo del que cuesta
El catálogo de defectos y las muestras límite son una inversión que surte efecto inmediato: menos discusiones, resultados de inspección más estables, menos reinspecciones y mejor comunicación con los clientes y a nivel interno.